Tabla de Contenidos
- ¿Qué es el HTHA y cómo se desarrolla dentro del acero?
- ¿Qué hace susceptible a un equipo al HTHA?
- HTHA y API RP 941: evaluar susceptibilidad no es inspeccionar el daño
- Por qué cambiaron las curvas: el caso Tesoro Anacortes
- La advertencia que la industria tiende a omitir
- El papel de las curvas de Nelson
- Evaluación del historial térmico y de exposición al hidrógeno
- HTHA: desafíos de detección mediante ensayos ultrasónicos
- Respuesta ultrasónica del daño incipiente por HTHA
- Discriminación de indicaciones y falsos positivos
- Del AUBT al imaging: qué acepta la norma y qué usa hoy la industria
- Detección, caracterización y dimensionamiento del HTHA: objetivos diferenciados de inspección
- Formación avanzada en HTHA para inspección ultrasónica
- Integración de resultados ultrasónicos en la evaluación de integridad por HTHA
- Preguntas frecuentes (FAQs)
- ¿HTHA y fragilización por hidrógeno son el mismo mecanismo?
- ¿PAUT puede detectar por sí solo HTHA?
- ¿Qué información debe revisarse antes de una inspección por HTHA?
- ¿Para qué sirve API RP 941 en una evaluación de HTHA?
- ¿Por qué un inspector de HTHA necesita formación ultrasónica avanzada?
- ¿Qué aporta el TFM frente al PAUT en HTHA?
- ¿Puede detectarse el HTHA en su etapa más temprana?
- Referencias
HTHA (High Temperature Hydrogen Attack) es un mecanismo de daño crítico que puede afectar a equipos de refinerías y plantas petroquímicas expuestos a hidrógeno a elevada temperatura y presión. Su complejidad radica en que la degradación puede iniciarse a escala microscópica dentro del acero y evolucionar mediante descarburización, formación de metano, cavitación y desarrollo de fisuras internas, antes de manifestarse como una discontinuidad claramente identificable.
En este contexto, detectar una indicación ultrasónica no significa necesariamente haber caracterizado correctamente el daño. El inspector debe diferenciar respuestas compatibles con HTHA de inclusiones, discontinuidades metalúrgicas y otras fuentes de falsos positivos, además de establecer su ubicación, extensión y estado de degradación. Por ello, los ensayos ultrasónicos avanzados, incluidos PAUT, TOFD, backscatter y otros análisis de respuesta ultrasónica, adquieren especial relevancia.
La pregunta clave es: ¿cómo puede la formación avanzada en UT mejorar la detección, caracterización y dimensionamiento del HTHA en equipos susceptibles?
¿Qué es el HTHA y cómo se desarrolla dentro del acero?
El HTHA (High Temperature Hydrogen Attack) es un mecanismo de degradación metalúrgica asociado a la exposición prolongada de ciertos aceros a hidrógeno a elevada temperatura y presión. API RP 941 se utiliza precisamente para establecer criterios de selección y operación de aceros al carbono y de baja aleación en este tipo de servicio, considerando variables como temperatura, presión parcial de hidrógeno y metalurgia del equipo.
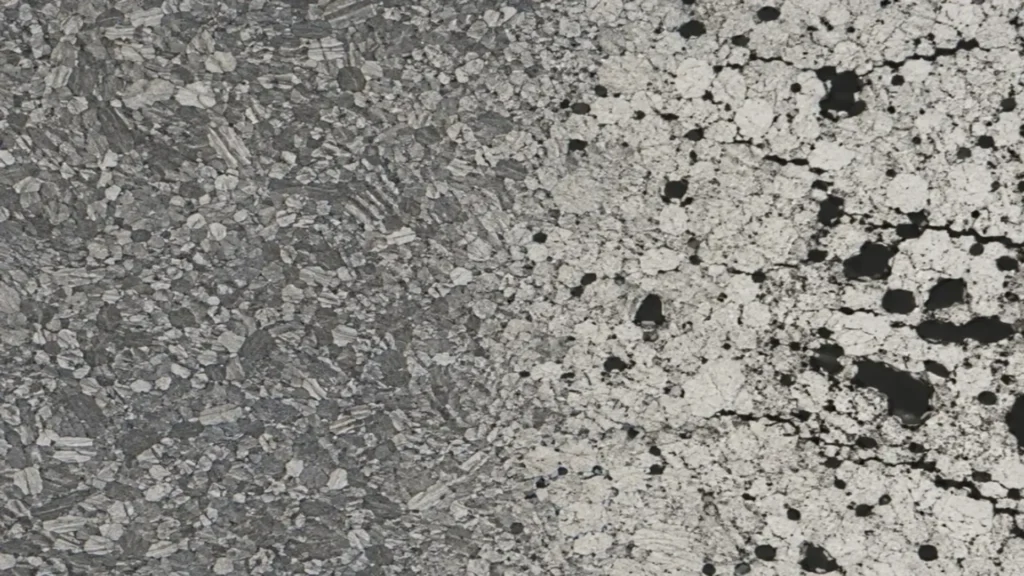
A diferencia de otros mecanismos de daño, el HTHA puede desarrollarse inicialmente dentro del material, sin una evidencia superficial inmediata. Esta característica explica por qué su detección representa un reto para la inspección: el deterioro puede avanzar desde cambios microestructurales muy pequeños hasta cavidades, microfisuras y posteriormente fisuras más extensas capaces de afectar la resistencia mecánica del componente.
Mecanismo: difusión de hidrógeno y formación de metano
El HTHA se origina en una reacción química dentro del acero. A temperatura elevada, el hidrógeno molecular del proceso se disocia en hidrógeno atómico, que por su tamaño difunde con facilidad a través de la red cristalina. Una vez dentro del material, ese hidrógeno reacciona con el carbono de los carburos de hierro y forma metano.
La consecuencia es determinante: a diferencia del hidrógeno atómico, la molécula de metano es demasiado grande para difundir fuera del acero. Queda atrapada, se acumula preferentemente en límites de grano e interfases, y genera presión interna localizada. Esa presión nuclea cavidades microscópicas y, sostenida en el tiempo, las hace crecer.
De esta reacción se desprenden dos consecuencias simultáneas que conviene no confundir. La primera es la descarburización: el acero pierde carbono de sus carburos y su microestructura se altera, con la correspondiente reducción de resistencia y ductilidad. La segunda es la cavitación y fisuración interna: las cavidades aumentan en número y tamaño, coalescen formando microfisuras y, en estados avanzados, se interconectan en discontinuidades de mayor extensión capaces de comprometer la capacidad resistente del componente.
Esta química explica también por qué el cromo confiere resistencia al HTHA. Los carburos de cromo son termodinámicamente más estables que la cementita, lo que reduce la disponibilidad de carbono para la reacción y desplaza hacia condiciones más severas el umbral de daño. Es el fundamento metalúrgico de la jerarquía de materiales que recogen las curvas de Nelson.
API RP 941 reconoce la descarburización y la fisuración interna como manifestaciones características del ataque por hidrógeno a alta temperatura. Sin embargo, la presencia y severidad real del daño deben determinarse mediante una estrategia de inspección apropiada. Desde el punto de vista de la inspección, la progresión importa tanto como el mecanismo.
La respuesta ultrasónica depende del estado, la distribución y la morfología del daño: cavidades microscópicas dispersas no generan la misma respuesta que una red de microfisuras interconectadas ni que una fisura desarrollada. Comprender en qué punto de esa evolución se encuentra el componente es lo que permite seleccionar técnica, configuración y criterios de interpretación.
¿Qué hace susceptible a un equipo al HTHA?
La susceptibilidad al HTHA no puede establecerse a partir de una sola variable de proceso. En equipos de refinerías y plantas petroquímicas, la evaluación debe considerar conjuntamente las condiciones reales de servicio, la metalurgia del componente y su historial de fabricación, operación y reparación. API RP 941 utiliza precisamente la relación entre temperatura, presión parcial de hidrógeno y tipo de acero para definir condiciones de resistencia frente al ataque por hidrógeno a alta temperatura.
Temperatura, presión parcial de hidrógeno y metalurgia
La temperatura controla en gran medida la movilidad del hidrógeno dentro del acero y la velocidad de las reacciones asociadas al daño, mientras que la presión parcial de hidrógeno influye en la cantidad de hidrógeno disponible para penetrar en el material. Sin embargo, la susceptibilidad real también depende de la composición química, la estabilidad de los carburos, el tratamiento térmico y la condición metalúrgica del componente.
Por ello, la evaluación debe basarse en las condiciones efectivamente experimentadas durante la vida del equipo y no únicamente en sus parámetros nominales de diseño. Cambios de servicio, excursiones térmicas, variaciones en la concentración de hidrógeno o reparaciones previas pueden modificar el escenario de susceptibilidad y deben formar parte del análisis de integridad.
Soldaduras, HAZ y condición PWHT
Las uniones soldadas requieren atención particular porque el metal de soldadura y la zona afectada por el calor (HAZ) presentan microestructuras y niveles de esfuerzo residual diferentes a los del metal base. API ha documentado casos de fisuración asociada a HTHA en equipos y tuberías de acero al carbono que operaban en servicios de hidroprocesamiento bajo condiciones donde anteriormente se consideraba que el material presentaba resistencia suficiente.
En esos antecedentes, los casos reportados involucraron equipos de acero al carbono que no habían recibido tratamiento térmico posterior a la soldadura (PWHT). API señala además que las soldaduras sin PWHT pueden conservar mayores esfuerzos residuales y presentar menor estabilidad de los carburos en la HAZ, factores que pueden incrementar la susceptibilidad al HTHA.
Esto no significa que la ausencia de PWHT constituya por sí sola un diagnóstico de daño. Su condición debe evaluarse junto con la temperatura, la presión parcial de hidrógeno, la metalurgia, el nivel de esfuerzos y el historial operativo del componente antes de definir la estrategia de inspección.
HTHA y API RP 941: evaluar susceptibilidad no es inspeccionar el daño
La API RP 941, 8ª edición (febrero de 2016), con Errata 1 (2016), Errata 2 (2018) y Addendum 1 (2020), es la referencia principal para evaluar la resistencia de aceros al carbono y de baja aleación en servicios con hidrógeno a elevada temperatura y presión. Su utilidad radica en establecer criterios de operación basados en experiencia industrial y datos experimentales, considerando variables como temperatura, presión parcial de hidrógeno y metalurgia del equipo.
Sin embargo, existe una diferencia fundamental entre evaluar susceptibilidad y confirmar la presencia de HTHA. API RP 941 permite identificar condiciones de servicio en las que determinados materiales pueden ser vulnerables al ataque por hidrógeno a alta temperatura, pero esa evaluación no sustituye una inspección del componente. La práctica también reconoce la necesidad de aplicar métodos de inspección para determinar si el daño está realmente presente.
Por qué cambiaron las curvas: el caso Tesoro Anacortes
La discusión moderna sobre HTHA no se entiende sin el accidente que la reconfiguró. El 2 de abril de 2010, la ruptura catastrófica de un intercambiador de calor en la refinería de Tesoro en Anacortes, Washington, causó la muerte de siete trabajadores. El U.S. Chemical Safety and Hazard Investigation Board determinó que el mecanismo responsable fue el ataque por hidrógeno a alta temperatura y concluyó que la gerencia de la instalación no había evaluado eficazmente ese potencial de daño.
El dato técnicamente más incómodo es el siguiente: el equipo operaba en la región considerada segura, donde API RP 941 no predecía que ocurriera HTHA. No fue un caso de operación fuera de envolvente, sino de daño donde la herramienta de evaluación no lo anticipaba.
En respuesta a los hallazgos del CSB, API introdujo en la 8ª edición de RP 941, publicada en febrero de 2016, una curva específica para acero al carbono sin tratamiento térmico posterior a la soldadura. Esa misma edición recoge trece nuevas fallas reportadas por debajo de la curva del acero al carbono. La curva del acero al carbono fue reducida como parte de esa revisión.
La advertencia que la industria tiende a omitir
Conviene reproducir con precisión la conclusión del organismo investigador, porque matiza el alcance de cualquier programa de inspección. El CSB concluyó que no debe confiarse en la inspección para identificar y controlar el HTHA, dado que el éxito de la identificación depende fuertemente de las técnicas específicas empleadas y de la destreza del inspector, y determinó que el uso de materiales inherentemente más seguros constituye el mejor enfoque de prevención. El organismo señaló además que la curva de Nelson para acero al carbono ha demostrado repetidamente no ser confiable para predecir el HTHA.
Esto no invalida la inspección: la invalida como control único. En una instalación existente, con equipos que no pueden sustituirse de inmediato, la evaluación ultrasónica avanzada sigue siendo la herramienta disponible para conocer la condición real del activo, y su calidad determina directamente la calidad de la decisión. Pero el marco correcto es el de la jerarquía de controles.
Cuando el HTHA es creíble, la sustitución por materiales resistentes es la medida de fondo; la inspección gestiona el riesgo mientras esa sustitución no ocurre, y por eso su confiabilidad no es un asunto menor. Leer API RP 941 sin este contexto conduce a un error frecuente: tratar la posición respecto de una curva como veredicto. La práctica orienta dónde concentrar la atención; no sustituye ni la inspección ni el criterio de ingeniería
El papel de las curvas de Nelson
Las curvas de Nelson relacionan la temperatura de operación, la presión parcial de hidrógeno y el tipo de material para establecer límites prácticos de servicio frente al HTHA. En términos de integridad mecánica, su función es ayudar a determinar si las condiciones de operación de un equipo se encuentran dentro o fuera de regiones históricamente asociadas con resistencia satisfactoria al daño.
No obstante, su interpretación debe hacerse con criterio de ingeniería. API ha documentado casos de fisuración asociada a HTHA en acero al carbono operando bajo condiciones previamente consideradas resistentes, particularmente en equipos sin PWHT y con otros factores de susceptibilidad. Las curvas de Nelson ayudan a evaluar susceptibilidad; no detectan HTHA dentro del componente.
Evaluación del historial térmico y de exposición al hidrógeno
La posición de un equipo respecto de una curva de referencia no debe evaluarse únicamente con sus condiciones nominales de diseño. Para una evaluación más representativa deben considerarse las temperaturas reales de operación, excursiones térmicas, variaciones de presión parcial de hidrógeno, cambios de servicio, modificaciones de proceso, reemplazos de material, reparaciones, condición PWHT y resultados de inspecciones anteriores.
API señala además que factores como altos esfuerzos, tratamiento térmico, composición química y cladding pueden influir en la resistencia del acero al HTHA. Por ello, la susceptibilidad debe entenderse como el resultado combinado de condiciones de servicio, metalurgia e historial del activo.
Este enfoque evita una interpretación excesivamente simplificada de API RP 941: la práctica permite identificar dónde debe concentrarse la atención, pero la condición real del componente solo puede establecerse mediante una estrategia de inspección técnicamente adecuada.
HTHA: desafíos de detección mediante ensayos ultrasónicos
La detección del HTHA representa un reto particular para los métodos de inspección porque la morfología del daño cambia significativamente a medida que progresa la degradación. En estados incipientes, las cavidades pueden ser microscópicas, estar distribuidas en regiones localizadas del material y producir respuestas ultrasónicas menos evidentes que las generadas por una fisura desarrollada. Por esta razón, la confiabilidad de la evaluación depende no solo del método empleado, sino también de la configuración del examen, la sensibilidad alcanzada, la calidad de los datos y la capacidad del inspector para interpretar el comportamiento de las señales.
Esto no significa que el ultrasonido convencional carezca de utilidad. El punto técnico es que, cuando se requiere evaluar daño pequeño, distribuido o de morfología compleja, los ensayos ultrasónicos avanzados y las técnicas complementarias para la detección temprana de HTHA permiten obtener información adicional que puede mejorar la detección, caracterización y posterior dimensionamiento. API RP 941 incluye métodos de inspección para evaluar equipos susceptibles a HTHA, y API ha señalado expresamente la importancia de ajustar los planes de inspección cuando existen condiciones de susceptibilidad.
Respuesta ultrasónica del daño incipiente por HTHA
En etapas tempranas, el daño puede manifestarse como cavidades o agrupaciones microscópicas que modifican localmente la propagación del sonido dentro del material. Estas alteraciones pueden generar dispersión, cambios de amplitud, variaciones de atenuación y modificaciones en otros parámetros de la respuesta ultrasónica.
El desafío radica en que estas señales pueden ser débiles, distribuidas o poco definidas, especialmente cuando se comparan con la respuesta de una discontinuidad planar desarrollada. Por ello, la evaluación del HTHA requiere considerar no solo la presencia de una indicación, sino también su comportamiento, distribución espacial y consistencia con el mecanismo de daño esperado.
Discriminación de indicaciones y falsos positivos
La interpretación es igualmente crítica porque determinadas condiciones metalúrgicas o discontinuidades pueden generar respuestas que se asemejan a las asociadas con HTHA. Inclusiones, indicaciones relacionadas con daños por hidrógeno de otra naturaleza, características de soldadura o condiciones asociadas al cladding pueden complicar la clasificación del resultado.
En este contexto, la función del inspector no consiste únicamente en registrar amplitudes, sino en discriminar entre respuestas relevantes y señales de origen distinto, correlacionando los datos ultrasónicos con la metalurgia, la geometría, la ubicación de soldaduras y el historial del componente. La calidad de esta interpretación resulta determinante, ya que los datos de UT constituyen una base importante para posteriores decisiones de integridad, FFS o RBI. API reconoce precisamente la relevancia de la calidad y exactitud de los datos ultrasónicos en este tipo de evaluaciones.
Del AUBT al imaging: qué acepta la norma y qué usa hoy la industria
Conviene separar dos planos que el debate suele mezclar: lo que la práctica recomendada recoge formalmente y lo que la industria emplea en campo.
API RP 941:2016 acepta para la inspección en campo del HTHA las técnicas de relación de velocidad avanzada (AVR), TOFD clásico y AUBT. La propia norma acota su uso: indica que la relación de velocidades corresponde a la detección de HTHA en estado avanzado, que el reconocimiento de patrones y la dependencia frecuencial del AUBT se recomiendan como complementarias o en conjunto con otras técnicas, y que TOFD sirve para detectar grietas desarrolladas más que fisuras propias del HTHA.
La actualización de 2020 incorporó técnicas más recientes —TOFD, PAUT y TFM— más allá de los enfoques manuales previos. Esta acotación reordena las expectativas. El AUBT no es un método de dimensionamiento: su procedimiento parte de una retrodispersión basada en patrones como cribado inicial sobre superficie preparada con rueda de aletas de grano 200, y según el patrón observado deriva en técnicas de seguimiento como retrodispersión dependiente de la frecuencia, relación de velocidades, análisis espectral y promediado espacial. Es un cribado rápido que no aporta información cuantitativa sobre el nivel de HTHA.
TFM y FMC: imagen de alta resolución para daño temprano
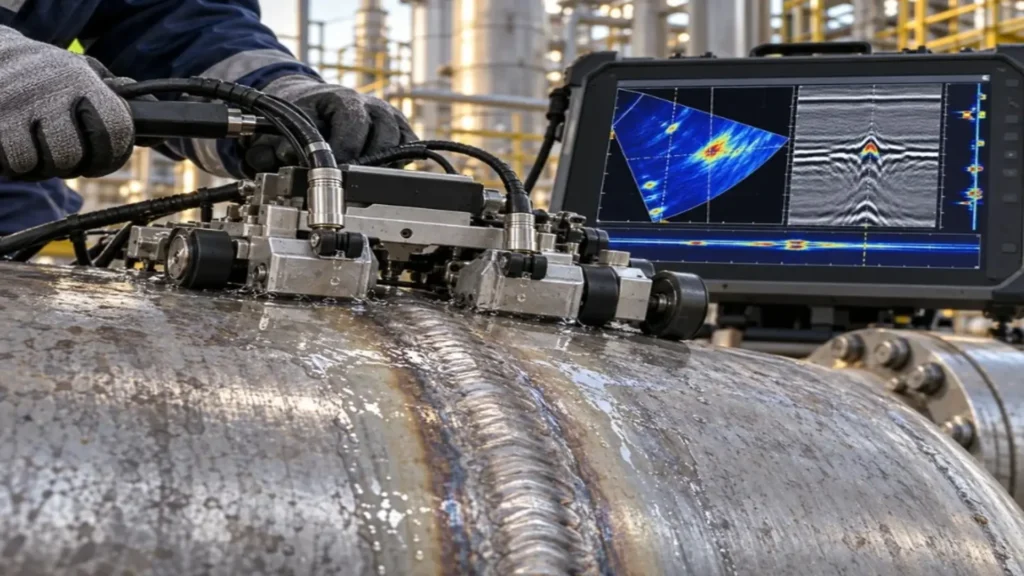
El Total Focusing Method (TFM), obtenido mediante post-procesamiento de datos adquiridos con Full Matrix Capture, representa el cambio técnico más relevante de la última década en esta aplicación. A diferencia de los enfoques anteriores, focaliza en todos los puntos de la región de interés, lo que mejora la capacidad de detectar y separar discontinuidades pequeñas. Elimina además la necesidad de múltiples configuraciones propia del PAUT, al permitir emplear directamente el número máximo de elementos conservando una imagen completamente focalizada.
La evidencia sobre muestras reales es la que sostiene su adopción. En estudios donde recipientes con sospecha de HTHA fueron retirados de servicio, inspeccionados con múltiples técnicas de arreglo y posteriormente evaluados de forma destructiva para comparar contra imágenes metalográficas, se concluyó que las técnicas y algoritmos FMC/TFM/ATFM mejoran la detectabilidad, caracterización y dimensionamiento del daño por HTHA en etapa temprana respecto del PAUT.
La resolución en el plano pasivo merece atención específica. Las discontinuidades tempranas pueden estar muy próximas entre sí; con resolución pobre en ese plano las indicaciones aparecen alargadas y la interpretación de coalescencia pierde confiabilidad. Dicho de otro modo: una resolución insuficiente puede hacer que un conjunto de cavidades se lea como una fisura, o lo contrario.
Límites reales que deben declararse
Presentar el TFM como solución definitiva sería repetir el error que se le critica al AUBT. El esquema FMC transmite poca energía al material, de modo que la relación señal-ruido de las indicaciones de HTHA puede quedar limitada por la capacidad del equipo cuando se alcanzan topes de amplificación. Además, la reconstrucción de imagen TFM conlleva un fuerte promediado espacial, con el riesgo de enmascarar dispersores pequeños.
El límite de fondo es físico y conviene enunciarlo con números. La capacidad de detección se ha situado en discontinuidades por encima del rango de 500 a 1000 µm, correspondientes a fisuras pequeñas, lo que deja fuera de alcance la etapa inicial de degradación, dado que el tamaño de grano del acero ronda los 50 µm. Ningún programa de integridad debería construirse sobre el supuesto de que el HTHA incipiente es detectable de forma confiable.
TULA: detección primaria
El TOFD de ángulo ultra bajo (TULA) emplea transductores ultrasónicos de ángulo muy reducido y merece figurar entre las opciones. En evaluaciones comparativas sobre muestras de acero al carbono extraídas de un intercambiador de refinería, el TULA resultó el método más apropiado para la detección primaria del daño por hidrógeno, mientras que el TFM se recomendó para la evaluación precisa de la extensión de la fisuración detectada. Esa división de funciones —una técnica para encontrar, otra para dimensionar— es un criterio operativo útil al diseñar el plan de inspección.
Un hallazgo del mismo estudio conviene retenerlo: la técnica AVR no reveló daño alguno en las muestras investigadas, por tratarse de una zona degradada delgada respecto del espesor total. Confirma que la relación de velocidades pierde sensibilidad cuando el daño no abarca una fracción significativa del espesor.
Comparación de técnicas
| Técnica | Aporte principal | Rol en HTHA | Límite que debe declararse |
| AUBT | Retrodispersión por patrones, con seguimiento frecuencial y espectral | Cribado inicial en superficie preparada | No cuantifica el nivel de daño; alta dependencia del operador |
| AVR (relación de velocidades) | Comparación relativa longitudinal/transversal | Estados avanzados | Pierde sensibilidad si la zona degradada es delgada frente al espesor |
| TOFD clásico | Señales difractadas | Grietas desarrolladas | Poco apto para fisuración propia del HTHA |
| TULA | TOFD de ángulo ultra bajo | Detección primaria | Requiere transductores y procedimiento específicos |
| PAUT | Cobertura angular múltiple | Exploración volumétrica de zonas sospechosas | Menor detectabilidad en etapa temprana que FMC/TFM |
| FMC / TFM / ATFM | Focalización en toda la región de interés | Detección, caracterización y dimensionamiento de daño temprano | SNR limitada por baja energía de FMC; promediado espacial puede enmascarar dispersores pequeños |
| Análisis frecuencial | Contenido espectral de la señal | Complementario | No debe interpretarse de forma aislada |
Esta combinación de técnicas es lo que permite pasar de una inspección orientada únicamente a localizar una indicación hacia una evaluación destinada a caracterizar su origen, establecer su distribución y, cuando las condiciones lo permiten, dimensionar la extensión del daño.
Detección, caracterización y dimensionamiento del HTHA: objetivos diferenciados de inspección
En la evaluación ultrasónica del HTHA, detectar una indicación no equivale a comprender completamente la condición del componente. La detección busca establecer si existe una respuesta ultrasónica relevante en una región susceptible; la caracterización intenta determinar si esa respuesta es compatible con HTHA, cuál puede ser su morfología y qué estado de degradación representa; mientras que el dimensionamiento procura establecer su localización y extensión dentro del material.
Esta distinción es importante porque una señal aislada puede indicar la presencia de una anomalía, pero no necesariamente permite determinar su relevancia estructural. Para ello, el inspector debe integrar la respuesta obtenida con la geometría del componente, la metalurgia, la ubicación respecto de soldaduras o HAZ, las condiciones de operación y los resultados de técnicas complementarias.
Influencia del dimensionamiento en la evaluación de integridad
Desde el punto de vista de integridad mecánica, conocer la extensión del daño es fundamental para interpretar su severidad y determinar si los datos disponibles son suficientes para soportar una decisión de ingeniería. Una indicación sin información sobre profundidad, longitud, distribución o relación con zonas críticas puede resultar insuficiente para una evaluación posterior.
El dimensionamiento adquiere especial relevancia cuando los resultados de los ensayos ultrasónicos avanzados deben alimentar procesos como una evaluación Fitness-For-Service, una revisión RBI o una decisión sobre continuidad operativa, monitoreo o intervención. En esos escenarios, la calidad de la decisión depende directamente de la confiabilidad con la que el daño haya sido detectado, caracterizado y dimensionado.
Formación avanzada en HTHA para inspección ultrasónica
La complejidad del HTHA no termina con la selección de una técnica ultrasónica adecuada. Incluso cuando se dispone de PAUT, TOFD, backscatter u otros métodos avanzados, la confiabilidad de los resultados depende en gran medida de la competencia del inspector para configurar el examen, adquirir datos de calidad e interpretar correctamente las respuestas obtenidas.
Esta exigencia aumenta cuando el daño se encuentra en estados tempranos o presenta una morfología distribuida. En esas condiciones, diferencias relativamente pequeñas en parámetros de adquisición, sensibilidad, frecuencia, trayectoria acústica o interpretación pueden influir en la capacidad para distinguir una respuesta asociada con HTHA de inclusiones, condiciones metalúrgicas propias del material u otros mecanismos de daño.
Por ello, la formación avanzada en ensayos ultrasónicos debe orientarse no solo al manejo instrumental, sino también al reconocimiento del mecanismo, la evaluación de distintos estados de degradación, la comparación entre técnicas complementarias y la discriminación de falsos positivos. El objetivo es que el inspector pueda relacionar la respuesta ultrasónica con la condición real del material y producir información técnicamente defendible para posteriores evaluaciones de integridad.
Programa HTHA Detection & Sizing de Lavender International
Dentro de este campo de especialización, Lavender International ha desarrollado el programa HTHA Detection & Sizing, dirigido a inspectores con experiencia en ultrasonido avanzado que buscan profundizar en metodologías específicas para detectar, caracterizar y dimensionar daño asociado con el ataque por hidrógeno a alta temperatura.
La formación integra TOFD y backscatter con las técnicas de arreglo que hoy sostienen la evaluación de daño temprano: PAUT y FMC/TFM, incorporadas como métodos complementarios. Incluye además análisis de relación de velocidades, atenuación y contenido frecuencial. También contempla ajustes de parámetros de inspección, adquisición de datos en distintos espesores y estados de degradación, caracterización del daño y reconocimiento de respuestas que pueden producir falsos positivos, entre ellas inclusiones, agrietamiento escalonado (SWC) e HIC, y determinadas condiciones relacionadas con weld back cladding.
El programa se imparte en formato de cuarenta horas y ha calificado a más de ochenta técnicos de END de doce compañías en cinco continentes, mediante archivos de datos y muestras ex-servicio. Lavender International utiliza este enfoque práctico para exponer al inspector a diferentes estados de degradación y fortalecer la interpretación de respuestas ultrasónicas frente a escenarios representativos de HTHA.
La formación integra PAUT, TOFD y backscatter, junto con análisis de velocity ratio, atenuación y contenido frecuencial. También contempla ajustes de parámetros de inspección, adquisición de datos en distintos espesores y estados de degradación, caracterización del daño y reconocimiento de respuestas que pueden producir falsos positivos, entre ellas inclusiones, stepwise HICC y determinadas condiciones relacionadas con weld back cladding.
La especialización en técnicas ultrasónicas avanzadas requiere combinar conocimiento del mecanismo de daño con experiencia práctica en adquisición e interpretación de datos. En esta entrevista de Inspenet TV, Tim Armitt, presidente de Lavender International, explica la trayectoria de la compañía en formación NDT avanzada y su experiencia en métodos ultrasónicos aplicados a desafíos como el daño por hidrógeno a alta temperatura.
E2G HTHA JIP y entrenamiento con muestras representativas
Uno de los elementos que aporta valor técnico al programa es su relación con el E2G HTHA Joint Industry Project (JIP). Lavender señala que parte de la metodología de entrenamiento se fundamenta en experiencia y ensayos industriales obtenidos dentro de ese proyecto y que mantiene bajo su custodia muestras utilizadas para formación y certificación.
Trabajar con materiales que representan diferentes estados de degradación permite al inspector observar cómo cambia la respuesta ultrasónica a medida que el HTHA evoluciona, desde daño microscópico hasta condiciones con fisuración más desarrollada. Esa exposición práctica facilita el desarrollo de criterios de interpretación y fortalece una competencia fundamental: diferenciar una indicación compatible con HTHA de señales originadas por otras características del material.
Integración de resultados ultrasónicos en la evaluación de integridad por HTHA
La evaluación del HTHA no debe concluir con la identificación de una indicación ultrasónica. Para que los resultados de inspección tengan valor dentro de un programa de integridad mecánica, deben interpretarse en conjunto con la susceptibilidad del material, las condiciones reales de servicio, la ubicación del daño, su morfología, extensión y estado de evolución.
La estrategia de evaluación comienza con la revisión de variables como temperatura, presión parcial de hidrógeno, metalurgia, historial operativo, condición de soldaduras y antecedentes de inspección. A partir de ese contexto se seleccionan las técnicas ultrasónicas más adecuadas, se establecen los parámetros de adquisición y se comparan las respuestas obtenidas mediante métodos complementarios como PAUT, TOFD, backscatter, análisis de atenuación o contenido frecuencial.
El valor técnico de los datos aumenta cuando las indicaciones pueden ser caracterizadas y dimensionadas con suficiente confiabilidad. Esta información permite establecer si el daño corresponde al mecanismo esperado, determinar su distribución dentro del componente y valorar si los resultados son adecuados para soportar una evaluación posterior de ingeniería, una revisión Fitness-For-Service, una actualización del programa RBI o una decisión sobre monitoreo, reparación o continuidad operativa.
Ninguna de estas técnicas cierra por sí sola la evaluación. La confirmación del mecanismo suele requerir recursos complementarios: réplicas metalográficas in situ, medición de dureza y, cuando la decisión lo justifica, extracción de muestras para examen destructivo. Los estudios de validación de las técnicas ultrasónicas avanzadas se construyeron precisamente comparando la respuesta ultrasónica contra metalografía de material retirado de servicio.
Esto tiene una implicación directa sobre el uso posterior de los datos. Cuando los resultados alimentan una evaluación Fitness-For-Service según API 579-1/ASME FFS-1, la calidad del dimensionamiento determina la calidad del resultado del modelo. El HTHA es, además, uno de los mecanismos peor resueltos por los procedimientos de FFS, porque el daño no se comporta como una discontinuidad planar aislada sino como una degradación distribuida que modifica las propiedades del material en la región afectada. Reportar una indicación sin extensión, profundidad ni distribución no habilita una evaluación de ingeniería: solo traslada la incertidumbre al siguiente paso.
La confiabilidad de estas decisiones depende directamente de la calidad de la inspección y de la competencia técnica con la que se interpretan los resultados. Una indicación aislada, sin contexto metalúrgico ni conocimiento de su extensión, puede resultar insuficiente para definir la condición real del activo.
El reto del HTHA no consiste simplemente en localizar una indicación, sino en generar evidencia suficientemente confiable para comprender qué daño existe, cuánto se ha desarrollado y qué decisión debe tomarse sobre el activo.
Preguntas frecuentes (FAQs)
¿HTHA y fragilización por hidrógeno son el mismo mecanismo?
No. El HTHA es un mecanismo de degradación asociado a exposición prolongada a hidrógeno a elevada temperatura y presión, con formación interna de metano, descarburización y fisuración. La fragilización por hidrógeno responde a mecanismos distintos y puede presentarse bajo otras condiciones de servicio.
¿PAUT puede detectar por sí solo HTHA?
PAUT puede aportar información valiosa para localizar y caracterizar indicaciones, pero no debe considerarse una solución única para todos los estados de HTHA. La confiabilidad aumenta cuando sus resultados se integran con otras técnicas ultrasónicas y con el contexto metalúrgico y operacional del componente.
¿Qué información debe revisarse antes de una inspección por HTHA?
Deben revisarse, entre otros elementos, material, temperatura real de operación, presión parcial de hidrógeno, historial térmico, soldaduras, condición PWHT, reparaciones, cambios de servicio y resultados de inspecciones previas. Esta información permite orientar la estrategia de inspección hacia las zonas de mayor susceptibilidad.
¿Para qué sirve API RP 941 en una evaluación de HTHA?
API RP 941 proporciona criterios para evaluar la resistencia de aceros en servicios con hidrógeno a elevada temperatura y presión. Ayuda a identificar condiciones de susceptibilidad y seleccionar materiales apropiados, pero no sustituye la inspección necesaria para confirmar la presencia real de daño.
¿Por qué un inspector de HTHA necesita formación ultrasónica avanzada?
Porque la evaluación puede involucrar señales débiles, daño distribuido, microfisuración y respuestas similares a falsos positivos. La formación avanzada fortalece la capacidad para configurar correctamente el examen, comparar técnicas, interpretar datos y diferenciar indicaciones relevantes de otras respuestas del material.
¿Qué aporta el TFM frente al PAUT en HTHA?
El Total Focusing Method focaliza en todos los puntos de la región de interés, lo que mejora la capacidad de detectar y separar discontinuidades pequeñas. En estudios con verificación metalográfica destructiva sobre material retirado de servicio, las técnicas FMC/TFM/ATFM mostraron mejor detectabilidad, caracterización y dimensionamiento del daño en etapa temprana que el PAUT. No obstante, tiene límites propios: la baja energía del esquema FMC puede restringir la relación señal-ruido, y el promediado espacial de la reconstrucción puede enmascarar dispersores pequeños.
¿Puede detectarse el HTHA en su etapa más temprana?
No de forma confiable. La capacidad de detección se ha situado en discontinuidades por encima del rango de 500 a 1000 µm, mientras que el tamaño de grano del acero ronda los 50 µm. Ningún programa de integridad debería construirse sobre el supuesto de que el daño incipiente será detectado.
Referencias
- American Petroleum Institute (API). API RP 941 — Steels for Hydrogen Service at Elevated Temperatures and Pressures in Petroleum Refineries and Petrochemical Plants, Eighth Edition, febrero 2016, incl. Errata 1 (2016), Errata 2 (2018) y Addendum 1 (2020).
- American Petroleum Institute (API). API TR 941-A — The Technical Basis Document for API RP 941, incl. Addendum 1.
- American Petroleum Institute (API). Carbon Steel Degradation in High Temperature Hydrogen Service — Industry Alert.
- U.S. Chemical Safety and Hazard Investigation Board (CSB). Catastrophic Rupture of Heat Exchanger, Tesoro Anacortes Refinery, Informe 2010-08-I-WA, mayo 2014.
- U.S. Chemical Safety and Hazard Investigation Board (CSB). Safety Alert: Preventing High Temperature Hydrogen Attack (HTHA).
- Lozev, M. et al. Assessment of High-Temperature Hydrogen Attack Using Advanced Ultrasonic Array Techniques, 2020.
- Early detection of high temperature hydrogen attack using ultrasonic full matrix capture and advanced post-processing methods, 2022.
- Comparative Analysis of Ultrasonic NDT Techniques for the Detection and Characterisation of Hydrogen-Induced Cracking (TFM, AVR, AUBT, TULA).
- Lavender International. HTHA Detection & Sizing.