Tabla de Contenidos
- ¿Por qué inspeccionar toda la línea si el daño está oculto?
- Del conocimiento del inspector al screening
- ¿Cómo se evalúa la cobertura longitudinal de tuberías con ondas guiadas?
- Criterio analítico y discriminación de señales de CUI en LRUT
- ¿Hasta dónde puede llegar realmente una inspección LRUT?
- ASTM E2775: las reglas detrás de una buena inspección
- Protocolo de seguimiento y caracterización de indicaciones detectadas
- Caso real: localizar CUI para verificar donde importa
- Wavemaker G5: una nueva generación para screening
- ¿Qué debe exigir a un servicio de inspección LRUT?
- Cuando la inspección protege algo más que la tubería
- Referencias
- Preguntas frecuentes (FAQs)
- ¿LRUT permite detectar CUI sin retirar todo el aislamiento?
- ¿Qué diferencia existe entre screening y scanning?
- ¿LRUT mide directamente el espesor de la tubería?
- ¿Qué distancia puede inspeccionarse mediante ondas guiadas?
- ¿Qué factores pueden reducir el alcance de LRUT?
- ¿Cómo se confirma una indicación detectada mediante GWT?
- ¿Qué establece ASTM E2775 para Guided Wave Testing?
- ¿Puede LRUT utilizarse para monitorear corrosión en el tiempo?
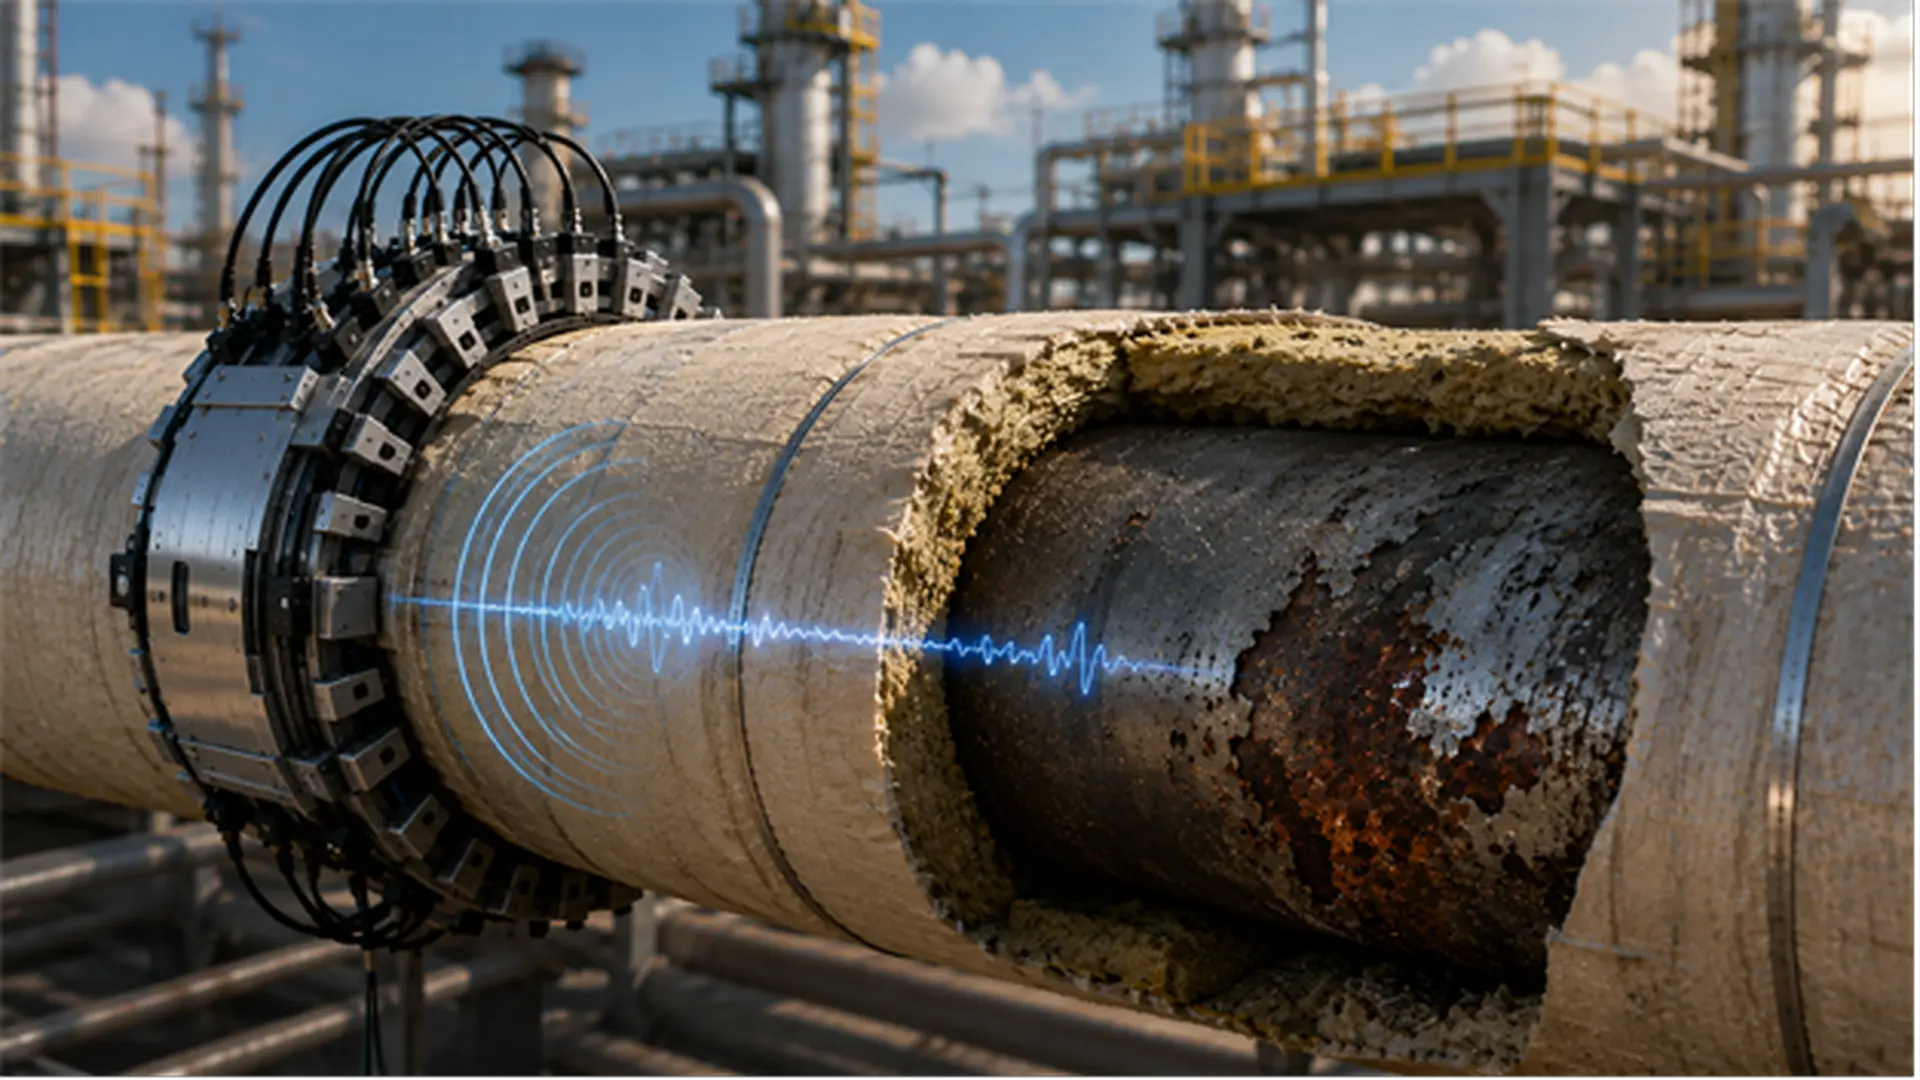
La inspección de tuberías frente a la corrosión bajo aislamiento térmico plantea una dificultad crítica: el daño puede avanzar sin ser visible, mientras retirar aislamiento en grandes extensiones consume tiempo, acceso y recursos.
La Inspección por Ultrasonido de Largo Alcance (LRUT, por sus siglas en inglés de Long Range Ultrasonic Testing) permite realizar screening desde puntos seleccionados para orientar la búsqueda hacia zonas que requieren mayor atención.
Las ondas guiadas no sustituyen la inspección localizada. Su valor está en ampliar la cobertura y convertir indicaciones en información útil para decidir dónde verificar, intervenir o monitorear.
¿Por qué inspeccionar toda la línea si el daño está oculto?
En tuberías con aislamiento térmico, la inspección tradicional comienza donde la experiencia identifica mayor susceptibilidad a CUI. Daños en el aislamiento o barrera climática, ingreso de agua, soportes y otras condiciones permiten seleccionar zonas para retirar el aislamiento y examinar directamente la tubería.
Este enfoque sigue siendo válido. La dificultad aparece cuando la condición externa no revela lo que ocurre debajo o existen zonas de corrosión fuera de los puntos inicialmente seleccionados.
El reto está entre los puntos inspeccionados
Incrementar los puntos de inspección aporta información, pero también puede aumentar accesos, andamios, retiro y reinstalación del aislamiento, horas-hombre y tiempo de ejecución, sin garantizar que se identifiquen todas las zonas con daño oculto. El desafío es conocer mejor una mayor extensión de tubería sin descubrirla completamente.
Del conocimiento del inspector al screening
La inspección LRUT añade otro nivel de información. Las ondas guiadas permiten realizar screening desde puntos seleccionados e identificar indicaciones que justifiquen una investigación localizada.
La experiencia del inspector continúa siendo fundamental para seleccionar posiciones, interpretar condiciones y verificar hallazgos. LRUT no sustituye ese conocimiento; amplía la extensión sobre la cual puede aplicarse.
Ambos enfoques se complementan: inspeccionar directamente las zonas de susceptibilidad conocida y utilizar el screening para investigar qué puede estar ocurriendo entre esos puntos.
Screening LRUT: Buscar primero, intervenir después
La inspección LRUT complementa la selección tradicional de zonas susceptibles mediante el screening de tuberías que permanecen cubiertas. Su propósito no es sustituir la inspección directa, sino aportar información sobre una mayor extensión de tubería.
Mediante inspección por ondas guiadas, una señal ultrasónica se propaga por la pared desde un punto de acceso. Las respuestas obtenidas permiten reconocer características de la línea e identificar indicaciones que requieren mayor atención.
Así, experiencia y screening trabajan juntos: una orienta hacia zonas de susceptibilidad conocida y el otro amplía la búsqueda más allá de esos puntos.
Screening no significa cuantificar
En este contexto, screening significa examinar una extensión amplia para localizar y priorizar indicaciones. No significa determinar automáticamente cuánto espesor se ha perdido.
ASTM E2775 define Guided Wave Testing (GWT) como una herramienta de screening. El método no proporciona directamente el espesor de pared ni las dimensiones exactas de una discontinuidad, por lo que los hallazgos relevantes requieren evaluación posterior.
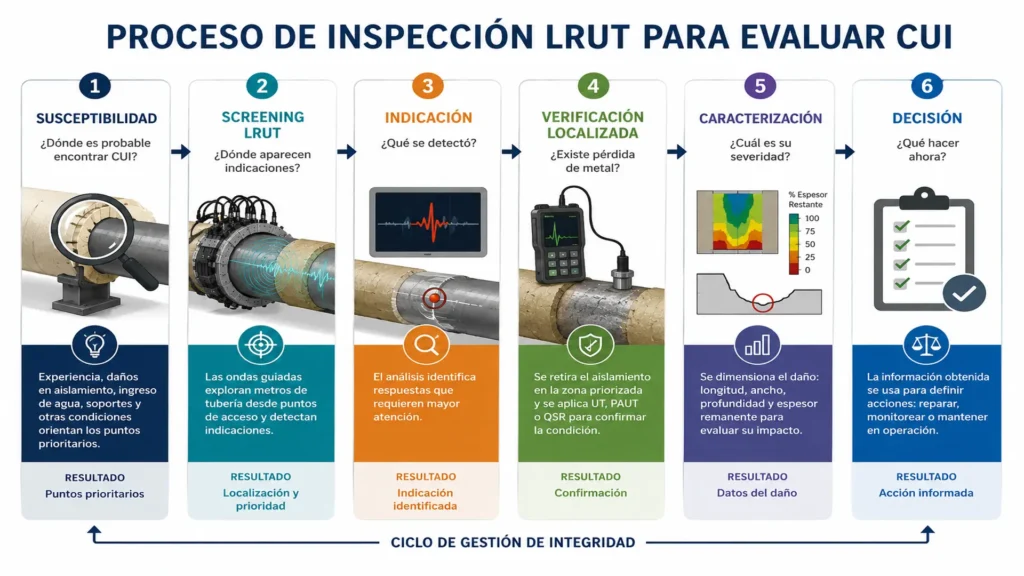
| Etapa | Pregunta principal | Resultado |
| Zonas susceptibles | ¿Dónde es probable encontrar CUI? | Puntos prioritarios |
| Screening LRUT/GWT | ¿Dónde aparecen indicaciones? | Localización y prioridad |
| Verificación localizada | ¿Existe pérdida de metal? | Confirmación |
| Caracterización | ¿Cuál es su severidad? | Datos del daño |
| Evaluación | ¿Qué debe hacerse? | Decisión de integridad |
Cada etapa reduce una incertidumbre diferente. El screening ayuda a decidir dónde concentrar la inspección detallada.
De la detección global a la caracterización puntual
Una indicación tampoco significa automáticamente corrosión bajo aislamiento. Soldaduras, soportes, bridas, ramificaciones y otros cambios geométricos producen respuestas que deben interpretarse. Cuando una señal justifica investigación, se pasa de examinar una extensión amplia a concentrar el acceso donde UT, PAUT, QSR u otro método apropiado pueda verificar y caracterizar la condición.
El aporte de LRUT está en sumar información a la experiencia del inspector: las zonas evidentes siguen siendo importantes y las ondas guiadas ayudan a investigar qué ocurre entre ellas.
¿Cómo se evalúa la cobertura longitudinal de tuberías con ondas guiadas?
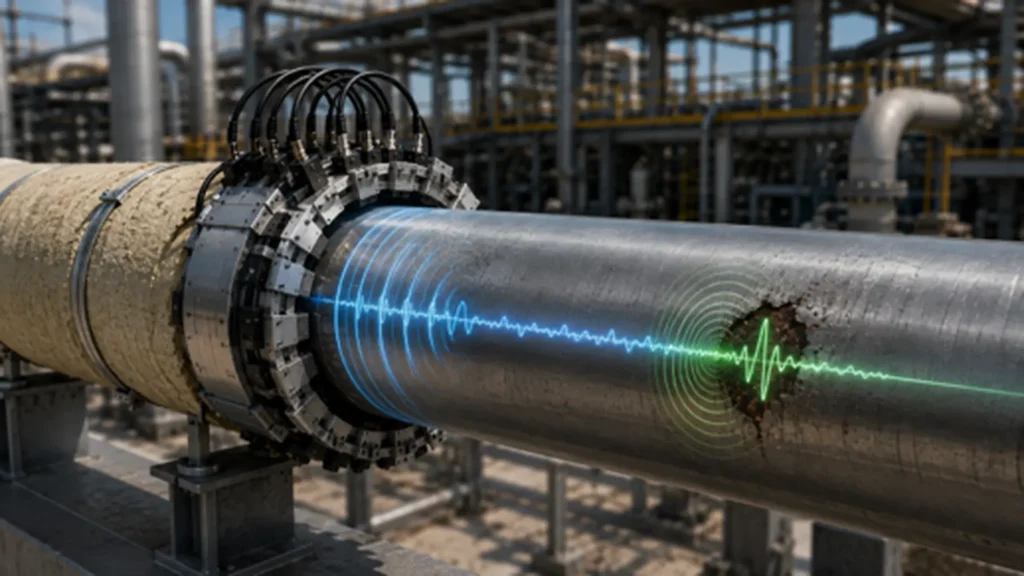
La inspección por ondas guiadas (GWT/LRUT) emplea la pared metálica de la tubería como medio de propagación para transmitir energía ultrasónica de baja frecuencia a lo largo del activo. A diferencia del ultrasonido convencional (UT), focalizado en mediciones puntuales de espesor, la tecnología LRUT utiliza modos de onda que se desplazan de forma axial para efectuar el barrido (screening) de tramos extensos.
El ensayo requiere la instalación de un collar de transductores en un sector seleccionado de la tubería. Este sistema de transducción introduce impulsos ultrasónicos que se propagan de manera bidireccional a lo largo del eje del tubo.
Confinamiento geométrico y modos de propagación
La estructura de la pared actúa como guía de onda acústica, delimitando el frente ultrasónico dentro de sus bordes físicos. La selección de las frecuencias y de los modos de propagación (torsionales o flexionales) se ajusta en función del diámetro, el espesor de pared y los objetivos de la inspección.
La señal ultrasónica no atraviesa de forma radial el aislamiento térmico desde el exterior, sino que se conduce por el seno del metal. Por ello, la técnica LRUT demanda únicamente una ventana de acceso localizado a la superficie para instalar el equipo, permitiendo evaluar la condición de tramos contiguos que permanecen cubiertos.
Reflexión de señales por variación de impedancia
Cualquier alteración en la sección transversal del metal o en las condiciones de contorno modifica la impedancia acústica del sistema. Tanto las singularidades geométricas del diseño (soldaduras, bridas, soportes y derivaciones) como las discontinuidades por degradación (pérdida de pared por CUI) provocan la reflexión parcial de la energía ultrasónica.
El sistema de inspección registra la amplitud y el tiempo de vuelo de las señales reflejadas, lo que permite determinar la posición exacta y la severidad relativa de las indicaciones respecto al punto de acoplamiento del collar.
Criterio analítico y discriminación de señales de CUI en LRUT
Las discontinuidades causadas por corrosión bajo aislamiento (CUI) y las singularidades constructivas de la tubería (como soldaduras, soportes, bridas o ramificaciones) generan reflexiones de la energía ultrasónica de naturaleza similar. Por consiguiente, la presencia de una indicación en el ecograma no constituye por sí misma un diagnóstico confirmativo de degradación.
Aunque la inspección por ondas guiadas amplía la cobertura espacial del activo, la caracterización del hallazgo depende del criterio técnico del especialista. Cada reflexión registrada debe correlacionarse cuantitativamente con su posición axial (tiempo de vuelo) y con los planos isométricos de la tubería, diferenciando entre las respuestas geométricas esperadas y las anomalías por pérdida de pared.
El valor del ensayo LRUT no radica en asumir cualquier retorno de señal como un defecto, sino en interpretar la firma acústica del ecograma para categorizar las respuestas y priorizar los sectores que requieren verificación directa mediante Ensayos No Destructivos (END) cuantitativos.
La tubería también genera señales conocidas
Soldaduras, soportes, bridas, ramificaciones, codos y otros cambios geométricos pueden producir reflexiones. Conocer su ubicación ayuda a asociar las señales con características reales del activo.
Planos, isométricos, historial de inspección y conocimiento de la tubería aportan contexto. También pueden considerarse daños visibles del aislamiento, posibles ingresos de agua y otras condiciones susceptibles a CUI. Una coincidencia aumenta el interés sobre una zona, pero no confirma corrosión.
Detectar una señal no es caracterizar el daño
Una pérdida de metal modifica localmente la sección transversal y puede generar una reflexión detectable mediante GWT. Sin embargo, LRUT no determina directamente el espesor remanente ni las dimensiones exactas del deterioro.
La técnica señala posiciones que merecen atención. Posteriormente, una inspección localizada debe verificar la condición y, cuando corresponda, cuantificar la pérdida de espesor.
OBSERVAR → COMPARAR → INTERPRETAR → VERIFICAR
LRUT permite aplicar este proceso de evaluación sobre una mayor extensión de tubería. Detectar una reflexión es una cosa; determinar qué la produjo es otra.
¿Hasta dónde puede llegar realmente una inspección LRUT?
Una pregunta frecuente al planificar una inspección LRUT es cuánta tubería puede evaluarse desde una sola posición. No existe una distancia fija: el alcance útil depende de cuánto conserva la señal su capacidad para detectar e interpretar indicaciones.
Soldaduras, soportes, accesorios, recubrimientos y cambios geométricos interactúan con las ondas. Por ello, la cobertura debe establecerse según las condiciones reales del activo y no únicamente por la capacidad nominal del equipo.
Alcance instrumental no significa alcance efectivo
Un instrumento puede registrar señales procedentes de grandes distancias, pero eso no significa que toda esa extensión mantenga la misma calidad de inspección. Durante la propagación, parte de la energía se atenúa o refleja. El alcance efectivo termina donde la señal deja de proporcionar información suficiente para cumplir el objetivo del screening.
GUL documentó un caso de long range screening donde se evaluaron 230 metros de tubería desde una posición de ensayo. El resultado demuestra una cobertura alcanzable bajo condiciones específicas, no una distancia universal.
La configuración de la línea modifica el alcance
Bridas, codos, tees, soportes y cambios de diámetro pueden afectar la energía que continúa propagándose. El aislamiento, recubrimientos, temperatura y otras condiciones operativas también pueden influir en la atenuación. Conocer la configuración de la línea permite seleccionar mejor los puntos de ensayo y reconocer dónde disminuye la cobertura.
En corrosión bajo aislamiento, el objetivo no es conseguir la mayor cantidad posible de metros desde una posición, sino obtener cobertura técnicamente útil y establecer nuevos puntos de ensayo cuando sea necesario. Más distancia no siempre significa mejor inspección; importa hasta dónde puede confiarse en la información obtenida.
ASTM E2775: las reglas detrás de una buena inspección
Una inspección LRUT técnicamente defendible requiere más que un equipo capaz de generar ondas guiadas. La aplicabilidad del método, el procedimiento y la competencia del personal también determinan la calidad del resultado.
ASTM E2775-16(2023) establece una práctica para Guided Wave Testing (GWT) mediante transducción piezoeléctrica en tuberías de acero sobre superficie. La norma también reconoce las denominaciones LRUT y GWUT asociadas con esta tecnología.
Qué información puede proporcionar GWT
ASTM E2775 considera GWT una herramienta de screening para localizar áreas donde puede existir pérdida de pared por corrosión o erosión y realizar una clasificación cualitativa de las indicaciones.
Su función queda delimitada: el screening localiza y prioriza; la inspección complementaria verifica y caracteriza. La práctica no establece criterios de aceptación para determinar si una tubería puede continuar operando. Esa decisión corresponde a los criterios definidos por el propietario, usuario o ingeniería responsable.
Qué no debe prometer una inspección
GWT no proporciona directamente el espesor remanente ni las dimensiones exactas de una discontinuidad. Cuando una indicación requiere investigación, debe utilizarse UT u otro método END apropiado para obtener información adicional. Por eso, presentar LRUT como sustituto de la caracterización localizada excedería el propósito del método.
Personal, procedimiento y documentación
ASTM E2775 también contempla personal calificado y formación específica en ondas guiadas, el equipo utilizado y la interpretación de resultados.
Esto es crítico porque el inspector debe distinguir características conocidas de aquellas señales que justifican investigación adicional.
Cumplir la práctica no consiste únicamente en citarla en el reporte. Personal, procedimiento, aplicación e interpretación deben ser coherentes con el objetivo del screening.
Protocolo de seguimiento y caracterización de indicaciones detectadas
Encontrar una indicación durante una inspección LRUT no cierra el diagnóstico. Marca el punto donde el screening debe conectarse con técnicas capaces de confirmar y caracterizar la condición real de la tubería. La ventaja es práctica: la investigación ya no comienza sobre una extensión desconocida. Existe una posición identificada donde concentrar acceso e inspección.
Verificar antes de decidir
Una indicación que no puede relacionarse razonablemente con soldaduras, soportes, accesorios u otras características conocidas debe investigarse mediante una técnica apropiada.
En corrosión bajo aislamiento, esto puede requerir retirar localmente el aislamiento y aplicar inspección visual, UT, PAUT, QSR u otro método END, según la geometría, accesibilidad y daño esperado.
Cuantificar para evaluar
La primera pregunta es concreta: ¿existe realmente pérdida de metal en la zona indicada?
Si se confirma corrosión, debe determinarse, cuando corresponda, el espesor remanente, extensión y distribución del deterioro. LRUT localizó la zona; las técnicas complementarias aportan los datos necesarios para caracterizarla y aplicar posteriormente los criterios de ingeniería correspondientes.
Reparar, monitorear o continuar en servicio
Con el daño caracterizado, la información entra en la gestión de integridad. Según los resultados y criterios aplicables, puede decidirse continuar operando, establecer monitoreo de corrosión, evaluar adicionalmente, reparar o reemplazar.
SCREENING → INDICACIÓN → VERIFICACIÓN → CUANTIFICACIÓN → EVALUACIÓN → DECISIÓN
El valor de LRUT se materializa cuando una indicación permite dirigir la inspección detallada y sustentar una decisión técnicamente defendible.
Caso real: localizar CUI para verificar donde importa
Un caso documentado por Guided Ultrasonics Limited (GUL) muestra cómo el screening puede orientar la inspección localizada de corrosión bajo aislamiento sin comenzar retirando grandes extensiones de material aislante.
Una línea Jet Fuel aislada
La aplicación se realizó en una tubería de Jet Fuel de 8 pulgadas, con superficie pintada, aislamiento de lana mineral y soportes simples. La inspección por ondas guiadas utilizó un Wavemaker G3 con anillo inflable. Al tratarse de una generación anterior, el caso demuestra la metodología GWT para localizar una zona de interés, no el desempeño específico del actual Wavemaker G5.
Detectar primero, abrir después
El screening identificó una indicación bajo aislamiento. Con su posición definida, el aislamiento se retiró específicamente en esa zona para verificar directamente la condición. La apertura confirmó corrosión severa donde se había localizado la indicación:
INDICACIÓN → RETIRO LOCALIZADO → VERIFICACIÓN
Lección de integridad: el valor del screening no está en sustituir la caracterización localizada, sino en ayudar a decidir dónde realizarla. El caso resume una aplicación práctica de LRUT frente a CUI: ampliar primero la búsqueda y concentrar después la inspección donde existe información que justifica investigar.
Wavemaker G5: una nueva generación para screening
El caso anterior utilizó una generación previa de Wavemaker. Actualmente, Guided Ultrasonics Limited (GUL) dispone de Wavemaker G5, una evolución de su plataforma para screening de tuberías mediante Guided Wave Testing. Frente a la corrosión bajo aislamiento, su función es ampliar la evaluación desde puntos seleccionados y aportar información para decidir dónde concentrar una inspección posterior.
Adquisición y análisis desde campo
Wavemaker G5 integra 32 canales y una computadora con pantalla táctil, permitiendo realizar desde el instrumento la configuración, adquisición y análisis de datos. El sistema incorpora configuración basada en procedimientos y herramientas de software que apoyan el reconocimiento de características de la tubería. Sin embargo, distinguir señales conocidas de posibles anomalías continúa requiriendo competencia técnica e interpretación.
Un ecosistema para Guided Wave Testing
El G5 puede utilizarse con diferentes Screening Rings de GUL según la aplicación. Esta integración entre instrumento, transducción, software y procedimiento es relevante porque el desempeño de una inspección LRUT no depende únicamente del equipo electrónico. Su especificación contempla adquisición a grandes distancias, pero, como vimos anteriormente, alcance instrumental y alcance efectivo de inspección no son equivalentes.
Del equipo portátil al monitoreo
Wavemaker G5 también puede trabajar con sensores permanentes gPIMS, permitiendo repetir adquisiciones desde posiciones conocidas y comparar la condición en el tiempo.
La evolución puede resumirse así:
SCREENING PERIÓDICO → MEDICIONES REPETIBLES → MONITOREO
La pregunta deja entonces de ser únicamente dónde existe una indicación y comienza a incluir si esa condición está cambiando.
¿Qué debe exigir a un servicio de inspección LRUT?
Contratar una inspección LRUT no debería comenzar preguntando cuántos metros puede cubrir el equipo. Primero debe determinarse si la técnica es aplicable a la configuración de la tubería y qué limitaciones pueden afectar el screening. Para comparar propuestas conviene evaluar cuatro aspectos: aplicabilidad, personal, procedimiento y calidad del informe.
Aplicabilidad antes que promesas
Diámetro, espesor, material, temperatura, aislamiento, recubrimientos, soportes y geometría pueden afectar la propagación de las ondas. Una propuesta debería definir puntos de ensayo, cobertura prevista y condiciones que podrían limitar el alcance efectivo. Una distancia máxima del instrumento no constituye por sí sola una garantía de cobertura.
Personal competente y procedimiento documentado
El resultado de la inspección por ondas guiadas depende también de quién adquiere e interpreta los datos. ASTM E2775 contempla personal calificado y formación específica en GWT. Conviene conocer quién realizará el análisis, qué procedimiento será utilizado y cómo se clasificarán las indicaciones que requieran investigación.
Un informe que permita decidir
El reporte debe explicar qué se encontró, dónde, con qué relevancia y bajo qué limitaciones. También debe identificar las zonas que requieren verificación mediante UT, PAUT, QSR u otra técnica apropiada.
HALLAZGO → UBICACIÓN → RELEVANCIA → LIMITACIONES → SEGUIMIENTO
En corrosión bajo aislamiento, un servicio LRUT aporta valor cuando convierte el screening en información defendible para decidir dónde verificar y qué priorizar.
De inspeccionar cada cierto tiempo a monitorear la condición
Una inspección muestra la condición de la tubería en un momento determinado. Cuando las mediciones pueden repetirse desde posiciones conocidas, la información adquiere otra dimensión: permite observar cambios en el tiempo.
En Guided Wave Testing, este enfoque puede apoyarse en sensores permanentes gPIMS, instalados para realizar adquisiciones repetibles sin reinstalar el sistema de transducción en cada evaluación.
Sensores que permanecen en el activo
Los sensores gPIMS pueden permanecer instalados mientras las mediciones se realizan periódicamente con equipos Wavemaker o mediante configuraciones destinadas al monitoreo.
Esto resulta especialmente interesante donde acceder repetidamente a la tubería es complejo o donde una indicación justifica seguimiento sin intervenir inmediatamente.
Una fotografía no es lo mismo que una tendencia
Una medición aislada permite analizar una condición. Varias mediciones comparables permiten investigar si una respuesta permanece estable o cambia. Esa diferencia es importante para el monitoreo de corrosión. El objetivo no es asumir que cualquier variación representa crecimiento del daño, sino identificar cambios que requieran interpretación y, cuando corresponda, verificación.
CONDICIÓN → CAMBIO → TENDENCIA → DECISIÓN
De la tendencia a una intervención planificada
La información temporal puede apoyar decisiones sobre seguimiento, inspección localizada o intervención, integrándose con otros datos de integridad disponibles para el activo.
En una entrevista de Inspenet TV, Keith Bine, de GUL, abordó precisamente esta evolución desde la detección de CUI mediante Guided Wave Testing hacia soluciones de monitoreo.
El cambio conceptual es relevante: no solo localizar dónde mirar, sino disponer de información para decidir cuándo volver a mirar o intervenir.
Cuando la inspección protege algo más que la tubería
La detección de corrosión bajo aislamiento tiene un propósito que va más allá de localizar pérdida de metal. La información obtenida debe incorporarse a decisiones que protejan la integridad del activo y reduzcan incertidumbre sobre su condición.
Integridad y confiabilidad: Cuando el screening, la verificación y el monitoreo de corrosión se integran correctamente, el responsable de integridad dispone de mejores elementos para priorizar zonas, comparar condiciones y planificar acciones.
Esto no significa que LRUT garantice confiabilidad. Significa que puede aportar información para gestionarla.
Disponibilidad y mantenimiento: Conocer dónde concentrar una inspección de tuberías permite orientar recursos hacia zonas justificadas técnicamente y planificar mejor accesos, inspecciones complementarias o reparaciones.
La información también puede incorporarse a programas de mantenimiento y evaluación de integridad.
Producción y continuidad operacional: Las decisiones sobre integridad terminan relacionándose con disponibilidad y continuidad operacional. Detectar, verificar y seguir una condición antes de que alcance mayor severidad puede apoyar una intervención mejor planificada.
DATOS → INFORMACIÓN → DECISIÓN → INTEGRIDAD → CONFIABILIDAD → DISPONIBILIDAD → PRODUCCIÓN
La inspección alcanza su mayor valor cuando deja de producir solamente datos y comienza a producir mejores decisiones.
De detectar CUI a decidir cuándo intervenir: Frente a la corrosión bajo aislamiento, ampliar la cobertura solo tiene sentido si la información conduce a mejores decisiones. La inspección LRUT aporta valor al priorizar indicaciones, dirigir la caracterización localizada y concentrar recursos donde realmente se necesita conocer la condición.
Incorporar mediciones repetibles añade la variable tiempo:
LRUT → PRIORIZACIÓN → CARACTERIZACIÓN → DECISIÓN → MONITOREO
Conocer la condición importa; saber dónde actuar y cuándo hacerlo importa todavía más.
¿Tiene un desafío de CUI que requiere mayor cobertura?
Si necesita evaluar tuberías con o sin aislamiento térmico, ampliar la cobertura de screening, investigar zonas de difícil acceso o determinar si el monitoreo mediante ondas guiadas puede aplicarse a su activo, conecte directamente con Guided Ultrasonics Limited (GUL) a través de Inspenet.
Referencias
- ASTM International. ASTM E2775-16(2023): Standard Practice for Guided Wave Testing of Above Ground Steel Pipework Using Piezoelectric Effect Transduction. ASTM International.
- American Petroleum Institute (API). API Recommended Practice 583: Corrosion Under Insulation and Fireproofing. 3rd Edition. American Petroleum Institute.
- Guided Ultrasonics Limited. Wavemaker® G5. Guided Ultrasonics Limited.
- Guided Ultrasonics Limited. gPIMS® System. Guided Ultrasonics Limited.
- Guided Ultrasonics Limited. Data Analytics: Monitoring Technology. Guided Ultrasonics Limited.
- Guided Ultrasonics Limited. Corrosion Under Insulation: Case Study 8 – CUI. Guided Ultrasonics Limited.
- Guided Ultrasonics Limited. Long Range Screening: Case Study 1 – Long Range. Guided Ultrasonics Limited.
- Inspenet TV. (2026, 10 de junio). Guided Wave Testing: de la detección de CUI a la autonomía. Inspenet.
Preguntas frecuentes (FAQs)
¿LRUT permite detectar CUI sin retirar todo el aislamiento?
Sí. La inspección LRUT puede realizar screening de extensiones de tubería que permanecen aisladas desde puntos de acceso seleccionados. Las indicaciones relevantes deben verificarse posteriormente mediante inspección localizada.
¿Qué diferencia existe entre screening y scanning?
El screening examina una extensión amplia para localizar y priorizar indicaciones. El scanning se concentra en una zona específica para obtener información más detallada sobre la condición o geometría del daño.
¿LRUT mide directamente el espesor de la tubería?
No. Guided Wave Testing no proporciona directamente el espesor remanente ni las dimensiones exactas de una discontinuidad. Para cuantificar pérdida de pared se requieren técnicas complementarias apropiadas, como UT.
¿Qué distancia puede inspeccionarse mediante ondas guiadas?
No existe una distancia universal. El alcance efectivo depende de geometría, soportes, accesorios, recubrimientos, aislamiento, temperatura, atenuación y otras condiciones de la tubería.
¿Qué factores pueden reducir el alcance de LRUT?
Bridas, codos, tees, soportes, cambios de diámetro, recubrimientos y determinadas configuraciones de aislamiento pueden modificar o atenuar la propagación de las ondas guiadas.
¿Cómo se confirma una indicación detectada mediante GWT?
La zona indicada debe investigarse con una técnica apropiada. En CUI puede requerirse retirar localmente el aislamiento y aplicar inspección visual, UT, PAUT, QSR u otro método END según el daño esperado.
¿Qué establece ASTM E2775 para Guided Wave Testing?
ASTM E2775 establece una práctica para GWT mediante transducción piezoeléctrica en tuberías de acero sobre superficie. Define el método como herramienta de screening y aborda procedimiento, personal, aplicación y limitaciones.
¿Puede LRUT utilizarse para monitorear corrosión en el tiempo?
Sí. Mediciones repetibles desde posiciones conocidas pueden compararse para identificar cambios y tendencias. Sistemas con sensores permanentes, como gPIMS, permiten incorporar Guided Wave Testing a estrategias de monitoreo de corrosión.