Tabla de Contenidos
- La pintura es la principal barrera contra la corrosión
- Qué especifican las normas de grado de oxidación
- La brecha de muestreo que dejan abierta las normas
- El costo de calificar el óxido a partir de una muestra
- Captura de toda la superficie en lugar de verificaciones puntuales
- Asignación de un grado de oxidación a cada punto
- Vinculación de la condición del recubrimiento con equipos identificados
- Saber qué es lo que no está cubierto es una forma de protección
- Conversión de grados de oxidación en un alcance de pintura
- Referencias
Cuando dos inspectores especializados en inspección de recubrimientos evalúan el grado de oxidación de un mismo tramo de tubería de una plataforma offshore, pueden obtener valores diferentes de grado de oxidación. Esta variabilidad no implica necesariamente un error del inspector ni un incumplimiento de la norma aplicable. La diferencia puede estar asociada al propio método de evaluación.
Las normas para determinar el grado de oxidación establecen cómo clasificar un área de evaluación, pero no especifican qué área de una instalación debe seleccionarse para realizar dicha evaluación. En instalaciones con decenas de miles de metros cuadrados de superficies recubiertas, esta limitación de muestreo puede afectar la determinación de las áreas que se incorporan a los programas de mantenimiento de recubrimientos.
La pintura es la principal barrera contra la corrosión
La corrosión atmosférica constituye una de las principales amenazas para la integridad de los activos en las instalaciones superiores (topsides) de plataformas offshore, mientras que los sistemas de recubrimiento constituyen la principal barrera de protección. Los programas de mantenimiento de estructuras tienen como objetivo, en gran medida, controlar la degradación progresiva de los recubrimientos antes de que el sustrato metálico quede expuesto.
Los aspectos económicos de esa barrera son inexorables en este sentido. Los trabajos realizados mientras mientras el revestimiento conserva su integridad presentan un costo comparativamente bajo.. Una vez que el deterioro ha avanzado, el coste de la rehabilitación se dispara aproximadamente un orden de magnitud, y el de la reparación o sustitución estructural aumenta aún más.
Esta asimetría impone una gran exigencia sobre los datos de inspección que alimentan el plan de mantenimiento. Si la evaluación de la condición es incorrecta, el momento de la intervención también lo será y el operador asumirá los costos en la parte más pronunciada de la curva.
Qué especifican las normas de grado de oxidación
La clasificación de la condición de los recubrimientos generalmente se basa en una norma industrial establecida. Las tres de uso habitual son ISO 4628-3 (evaluación del grado de oxidación), ASTM D610-01 (evaluación del grado de oxidación en superficies de acero pintadas) y la Escala Europea de Grado de Oxidación.
Las tres se basan en una única magnitud física: el porcentaje de área superficial oxidada. Posteriormente, cada una asigna ese porcentaje a su propia escala de clasificación, como se muestra a continuación.
Tabla 1. Correspondencia entre el porcentaje de área superficial oxidada y las tres normas de grado de oxidación de uso habitual.
| Porcentaje de área superficial oxidada | ISO 4628-3 | ASTM D610-01 | Escala europea de oxidación |
|---|---|---|---|
| Menos de 0,05 % | Ri 0 | 10 | Re 0 |
| 0,05 % a 0,5 % | Ri 1 | 9 | Re 1 |
| 0,5 % a 1 % | Ri 2 | 7 | Re 2 |
| 1 % a 8 % | Ri 3 | 6 | Re 3 |
| 8 % a 40 % | Ri 4 | 4 | Re 5 |
| 40 % a 100 % | Ri 5 | 1 a 2 | Re 7 |
El procedimiento de campo es consistente en las tres. Se selecciona un área que será evaluada, normalmente de un metro cuadrado. Se estima el porcentaje de área superficial oxidada, junto con observaciones sobre el tipo y la distribución del óxido. Luego, ese porcentaje se relaciona con un grado de clasificación.
La brecha de muestreo que dejan abierta las normas
En este procedimiento existen dos debilidades, y ambas son estructurales, no atribuibles a la capacidad del inspector.
La primera es la estimación. El porcentaje de área superficial oxidada se determina comparando el área de evaluación con ejemplos visuales de referencia o mediante la experiencia del propio inspector. Ambas alternativas presentan un margen de error considerable y están sujetas a sesgos sistemáticos que ningún nivel de diligencia puede eliminar.
La segunda es la selección. Ninguna de las normas especifica dónde debe tomarse el área de evaluación sobre un equipo. Un inspector que examina un tramo de tubería de 40 metros selecciona un metro cuadrado de ese tramo. Otro inspector, en un día distinto, seleccionó un metro cuadrado diferente y reportó un grado diferente. Ambas lecturas cumplen con la norma. Como máximo, solo una de ellas representa la condición real del equipo.
Debido a que las inspecciones manuales son dirigidas hacia ubicaciones específicas, el conjunto de datos resultante es escaso. Los hallazgos obtenidos en un número reducido de ubicaciones accesibles se extrapolan a toda una cubierta o bloque para establecer el alcance de los trabajos. Una entrada de datos escasa, combinada con una medición subjetiva, produce un alcance de pintura con un amplio margen de error que nadie puede cuantificar.
El costo de calificar el óxido a partir de una muestra
Ese margen de error se manifiesta en dos direcciones y ambas resultan costosas.
Una sobreestimación genera trabajos innecesarios. Se instalan andamios, se tramitan permisos y las cuadrillas de trabajo realizan limpieza abrasiva y repintado de superficies que todavía conservaban una vida útil funcional del recubrimiento. El presupuesto se consume sin una reducción equivalente del riesgo.
La subestimación se traduce en graves consecuencias. La degradación existente en un área que nunca fue muestreada continúa sin control. Cuando finalmente se hace visible, la intervención ha pasado de la pintura a la reparación, con un costo aproximadamente diez veces superior al de realizar la pintura de manera programada, o a la sustitución del acero, con un costo aproximadamente veinte veces superior. Las áreas no detectadas también generan inspecciones adicionales y, en el peor de los casos, pueden manifestarse como paradas no planificadas.
El problema no es que los inspectores clasifiquen mal el óxido. El problema es que clasificar el óxido a partir de una muestra no puede proporcionar la información que el operador necesita para tomar una decisión.
Captura de toda la superficie en lugar de verificaciones puntuales
Eliminar el problema del muestreo requiere eliminar la muestra. En lugar de seleccionar áreas de evaluación, el enfoque utilizado por ABYSS captura toda la superficie de la instalación y la evalúa en su totalidad.
Se capturan imágenes esféricas y escaneos láser en toda la plataforma, con puntos de levantamiento ubicados aproximadamente cada 1,5 metros. También se recopilan datos a diferentes alturas para alcanzar estructuras y tuberías elevadas. Para una gran instalación tipo spar de aguas profundas, la recopilación de datos requiere alrededor de 12 días con un equipo de ocho personas.
La elevada densidad de puntos de levantamiento permite obtener imágenes de la mayoría de los equipos desde diferentes ángulos y distancias. Debido a que cada imagen está ubicada espacialmente dentro de un marco de referencia común, esos diferentes puntos de vista pueden combinarse.
Cuando un componente queda oculto desde un punto de levantamiento, normalmente es visible desde uno adyacente, lo que reduce el efecto de las obstrucciones y aumenta la cobertura hasta aproximarla a la totalidad.
Asignación de un grado de oxidación a cada punto
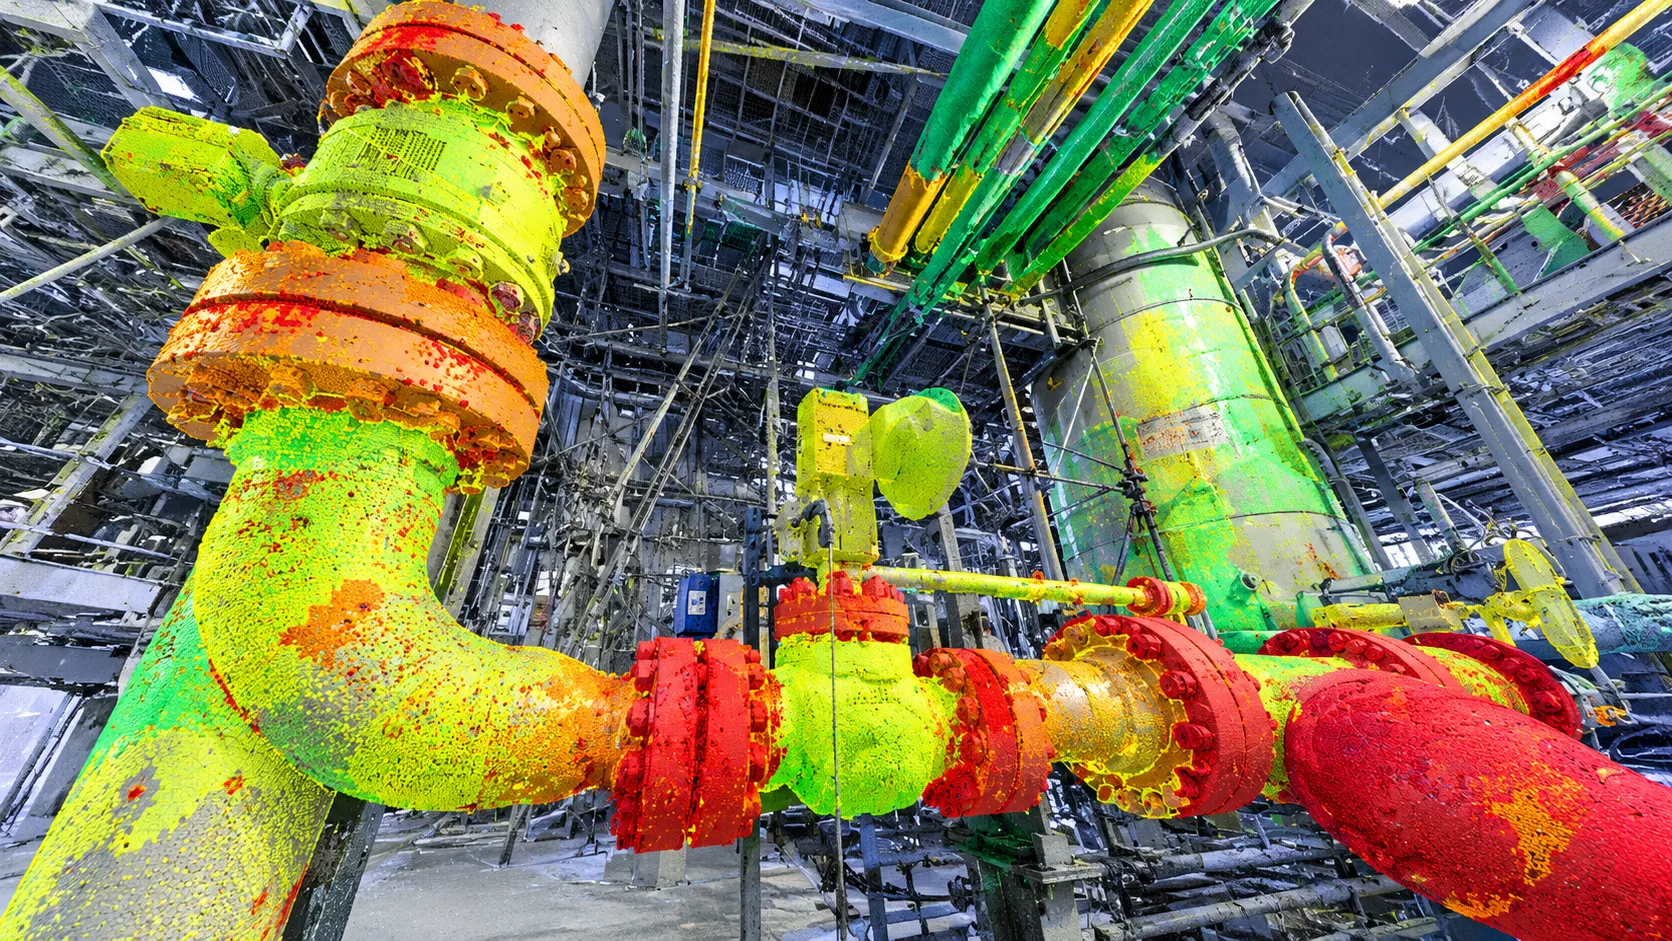
Una vez registrada la información de la instalación, se detectan casos de degradación del recubrimiento en las imágenes de inspección mediante aprendizaje automático y visión computacional. La asociación de esas detecciones con los datos láser correspondientes, se genera un mapa tridimensional de la degradación del recubrimiento en todo el activo.
La medición se realiza punto por punto. Para cada punto de la nube, el porcentaje de área superficial oxidada se calcula como la relación entre el área superficial dañada y el área superficial total dentro de un entorno definido alrededor de ese punto. En la práctica, este cálculo se realiza sobre una malla superficial dentro de un radio determinado o se aproxima contando los puntos vecinos cuando la nube presenta un muestreo uniforme.
A cada punto se le asigna entonces un grado de oxidación utilizando la misma tabla de correspondencia definida por las normas. El resultado es una estimación de la condición del recubrimiento a nivel de cada punto para toda la instalación, en lugar de un único grado asignado a un área seleccionada mediante criterio humano.
A partir de alli se derivan dos propiedades que tienen importancia práctica. Debido a que el grado se basa exclusivamente en el porcentaje de área superficial oxidada, la misma medición subyacente puede expresarse de acuerdo con ISO 4628-3, ASTM D610-01 o la Escala Europea, sin necesidad de realizar una nueva medición.. Además, como la nube de puntos está dimensionada, el resultado incluye el área física, la extensión y la ubicación de cada zona de degradación detectada, que es precisamente la información necesaria para realizar estimaciones.
La proyección de los puntos clasificados nuevamente sobre las imágenes esféricas genera la superposición de la condición que los equipos de inspección e integridad pueden revisar directamente.
Vinculación de la condición del recubrimiento con equipos identificados
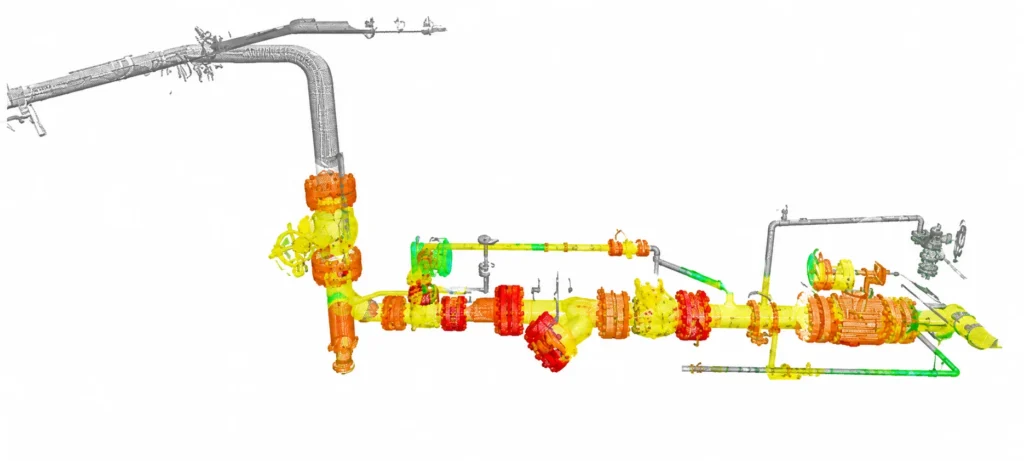
Un mapa de condición es útil; sin embargo, un mapa de condición vinculado al registro de equipos permite tomar acciones concretas. En ABYSS Fabric, los equipos presentes en las imágenes escaneadas están asociados al identificador correspondiente de su Diagrama de Tuberías e Instrumentación (P&ID), de manera que cada detección queda vinculada a un número de línea, recipiente o elemento estructural específico.
Posteriormente, las estadísticas de condición se agregan a partir de todos los puntos de vista desde los cuales se capturó un determinado activo. Un tanque de condensación registrado desde 22 puntos de levantamiento se consolida en un único registro de condición para ese tanque, y no en 22 observaciones independientes.
| Equipo | Detalle | Servicio | Tamaño | Grupo | Estado de corrosión | Área total del activo (m²) | Grado de oxidación consolidado (%) |
|---|---|---|---|---|---|---|---|
| 1-RD-97-025-B51 | Línea de expansión | RD | 1 | Tubería | Moderado | 1,01 | 3,05 |
| 1-RD-97-026-B51 | Línea de expansión | RD | 1 | Tubería | Ligero | 0,11 | 2,07 |
| 10-RD-97-001-F51S | Línea de expansión | RD | 10 | Tubería | Severo | 7,13 | 16,28 |
| 10-RD-97-002-C51S | Línea de expansión | RD | 10 | Tubería | Severo | 21,13 | 20,18 |
| 12-NG-97-005-E80S | Línea de expansión | NG | 12 | Tubería | Ligero | 8,85 | 0,36 |
| 2-FS-97-007-B51 | Línea de expansión | FS | 2 | Tubería | Moderado | 0,62 | 0,55 |
| 2-FS-97-034-B67 | Línea de expansión | FS | 2 | Tubería | Limpio | 0,13 | 0 |
| 2-FS-97-045-B51 | Línea de expansión | FS | 2 | Tubería | Ligero | 0,72 | 1,38 |
| 2-FS-97-301-B58 | Línea de expansión | FS | 2 | Tubería | Limpio | 0,33 | 0 |
| 2-GD-97-003-B51 | Línea de expansión | GD | 2 | Tubería | Moderado | 2,16 | 3,87 |
| 2-GD-97-221-B51 | Línea de expansión | GD | 2 | Tubería | Moderado | 3,46 | 0,53 |
| 2-HD-97-008-B51 | Línea de expansión | HD | 2 | Tubería | Limpio | 1,03 | 0 |
| 2-HD-97-009-B51 | Línea de expansión | HD | 2 | Tubería | Ligero | 0,65 | 1,98 |
| 2-HD-97-013-B51 | Línea de expansión | HD | 2 | Tubería | Severo | 8,70 | 1,16 |
| 2-HD-97-015-B51 | Línea de expansión | HD | 2 | Tubería | Limpio | 0,10 | 0 |
| 2-HD-97-017-B51 | Línea de expansión | HD | 2 | Tubería | Severo | 4,89 | 2,26 |
| 2-HD-97-023-B51 | Línea de expansión | HD | 2 | Tubería | Limpio | 0,26 | 0 |
| 2-HD-97-024-E80S | Línea de expansión | HD | 2 | Tubería | Ligero | 0,79 | 2,21 |
| 2-HD-97-043-B80 | Línea de expansión | HD | 2 | Tubería | Ligero | 2,30 | 0,80 |
| 2-HD-97-309-B58 | Línea de expansión | HD | 2 | Tubería | Moderado | 1,05 | 0,88 |
El resultado es un registro de toda la instalación que puede ordenarse y filtrarse. Un ingeniero de integridad puede consultar todas las líneas de gas de alta presión que presenten una condición Ri 5, o filtrar por diámetro de tubería, designación de servicio o cubierta. Cada registro está vinculado nuevamente con las imágenes de inspección, de modo que cualquier grado puede verificarse visualmente desde múltiples ángulos mediante un recorrido de la instalación capturada.
Saber qué es lo que no está cubierto es una forma de protección
La cobertura total es el objetivo, no una garantía. Los espacios confinados, los bastidores de tuberías densamente congestionados y los equipos ocultos continúan siendo difíciles de inspeccionar, y ningún método de captura alcanza absolutamente todos los lugares.
Lo que cambia es la visibilidad de las deficiencias de cobertura. Los datos capturados se comparan con el modelo as-built de la instalación y las áreas sin cobertura se identifican explícitamente por equipo o por ubicación. Posteriormente, esas brechas se derivan para una inspección manual de seguimiento con el fin de cumplir los requisitos reglamentarios. El objetivo siempre es lograr una cobertura completa, pero conocer qué áreas no fueron cubiertas también constituye una forma de cobertura.
Conversión de grados de oxidación en un alcance de pintura
El propósito de disponer de datos objetivos de condición es generar los trabajos que deben ejecutarse. Dentro de Fabric, los equipos evaluados se organizan en paquetes de trabajo según su severidad y clase de servicio; por ejemplo, todas las líneas de hidrocarburos y fluidos peligrosos de cuatro y seis pulgadas que presenten un grado Ri 5 se incorporan a una orden de trabajo y a un permiso.
Las evaluaciones pueden formar parte de más de un paquete de trabajo, de modo que los equipos de pintura, ensayos no destructivos y construcción utilizan el mismo registro de condición y pueden realizar referencias cruzadas entre sus respectivos alcances. Debido a que la medición subyacente contiene el área física, los volúmenes de materiales y las estimaciones de mano de obra se derivan de los datos, en lugar de obtenerse mediante extrapolaciones.
La instalación también puede dividirse en cubiertas, bloques o áreas, cuantificando la condición acumulada de cada una. Esto permite a los planificadores dirigir las actividades de reparación hacia las ubicaciones que presentan la mayor degradación total, en lugar de hacia aquellas que simplemente fueron inspeccionadas.
Las inspecciones tradicionales mediante recorridos continuarán teniendo un papel importante, y los inspectores experimentados seguirán siendo fundamentales para interpretar los datos. Lo que cambia es la base sobre la que se sustenta la decisión. Una evaluación de la condición del recubrimiento que cubre toda la superficie, aplica una medición uniforme en todas partes y vincula cada grado con un equipo identificado proporciona al operador algo que una estimación basada en muestras no puede proporcionar: una respuesta defendible sobre qué tan grave es la condición, dónde se encuentra y qué será necesario para corregirla.
Referencias
- ASTM International. (2001). Standard test method for evaluating degree of rusting on painted steel surfaces (ASTM D610-01).
- Ferguson, E. L., Dunne, T., Windrim, L., Bargoti, S., Ahsan, N., & Altamimi, W. (2021, noviembre). Automated painting survey, degree of rusting classification, and mapping with machine learning. Abu Dhabi International Petroleum Exhibition and Conference, Abu Dhabi, Emiratos Árabes Unidos.
- International Organization for Standardization. (2016). Paints and varnishes, Evaluation of degradation of coatings , Part 3: Assessment of degree of rusting (ISO 4628-3).