Tabla de Contenidos
- Por qué el desgaste de cadenas offshore exige metrología
- Inspección de cadenas de amarre: ¿Qué debe medirse?
- Qué limita la medición por calibre en zona de salpicadura
- Fotogrametría 3D para medir cadenas sin contacto
- Qué debe validarse antes de aceptar una medición 3D
- Del modelo 3D a una decisión de integridad
- Conclusiones
- Preguntas frecuentes (FAQs)
- Referencias
Las cadenas de amarre pueden conservar su continuidad y, aun así, haber perdido suficiente sección o geometría como para modificar su respuesta frente a cargas cíclicas. En consecuencia, durante la inspección de cadenas de amarre es importante registrar la sección remanente, localizar las concentraciones de desgaste y medir la progresión del daño entre campañas.
La exigencia aumenta en la zona de salpicadura y en segmentos submarinos, donde corrosión, picaduras, desgaste entre eslabones, deformación y fatiga pueden actuar simultáneamente. Por lo tanto, la medición debe ser repetible y trazable para comparar la condición real con la geometría de referencia.
Por qué el desgaste de cadenas offshore exige metrología
Las líneas de amarre mantienen la posición de FPSO, plataformas y otras unidades flotantes utilizadas en operaciones offshore de exploración y producción bajo la acción combinada de viento, oleaje y corriente. La pérdida de integridad de un componente puede reducir la capacidad de una línea y obligar a reevaluar cargas, redundancia y condiciones operativas del sistema.
La ISO 19901-7:2026 cubre el ciclo de vida de los sistemas de mantenimiento de posición, incluidos configuración, instalación, levantamientos posteriores y evaluaciones as-installed para gestión de integridad. La API RP 2MIM establece además prácticas de gestión de integridad para sistemas de amarre de instalaciones flotantes de producción permanentes.
En servicio, tanto la geometría como la apariencia deben ser consideradas. La corrosión uniforme reduce secciones; las picaduras generan concentradores locales de esfuerzo; el contacto entre eslabones produce desgaste localizado; y las cargas cíclicas sostienen mecanismos de fatiga.
En terminales SPM, las cadenas de rozamiento asociadas al amarre del buque también están expuestas a desgaste y corrosión durante el servicio, por lo que su condición dimensional forma parte de la gestión de integridad del sistema.
En zonas próximas a fairleads, chain hawses o chain stoppers, la pretensión, el ángulo entre eslabones y la fricción pueden restringir la articulación e inducir flexión fuera del plano (OPB). Este mecanismo genera concentraciones locales de esfuerzo y puede aumentar el daño por fatiga en los eslabones afectados.
Por ello, el desgaste de cadenas offshore debe documentarse mediante datos dimensionales capaces de distinguir una variación real de la dispersión propia del método de medición.
Inspección de cadenas de amarre: ¿Qué debe medirse?
La inspección de cadenas de amarre puede incluir diámetro de barra, longitud entre zonas de contacto (inter-grip length), deformación del eslabón y variaciones geométricas en sectores de mayor exposición. La ubicación y el número de mediciones dependen del diseño y del programa de integridad.
A través de la medición del diámetro de barra se cuantifica la pérdida de sección en posiciones definidas. La longitud inter-grip permite verificar cambios en la geometría relativa entre eslabones. También deben revisarse zonas de contacto, corona, lado de soldadura, superficies con picaduras y cualquier indicación de deformación o desgaste anormal.
El dato aislado pierde valor si no puede ubicarse sobre el mismo eslabón y en la misma zona durante la siguiente campaña. Para seguimiento de degradación, la trazabilidad debería identificar línea, eslabón, orientación, plano de medida, fecha, método, calibración e incertidumbre.
Conviene separar además dos preguntas: cuánto ha cambiado la geometría y si existen indicaciones que requieran END específicos. La metrología dimensional cuantifica pérdida, desgaste y deformación, pero no sustituye técnicas destinadas a detectar grietas o discontinuidades cuando el programa de integridad las exige.
Qué limita la medición por calibre en zona de salpicadura
El calibre mecánico continúa siendo una herramienta válida para el control dimensional. Su limitación aparece cuando se pretende caracterizar una geometría compleja mediante un número reducido de puntos de contacto.
En una cadena de gran diámetro, pequeñas diferencias de orientación, posición y plano de medición pueden modificar el resultado. El acceso también condiciona la toma: en la zona de salpicadura puede requerirse acceso por cuerdas y, bajo agua, el ROV debe aproximar y manipular la herramienta contra el eslabón.
Si la superficie es irregular por corrosión o desgaste, reproducir exactamente el mismo punto durante campañas sucesivas introduce otra variable; lo cual afecta especialmente la comparación de pequeñas variaciones dimensionales entre inspecciones.
En un estudio de campo publicado por Abyss, el análisis de incertidumbre del calibre consideró error propio de la herramienta, desviaciones angulares y desplazamientos de la posición de medida. Para el procedimiento analizado, la estimación acumulada fue del orden de 2 %; el valor es referencial y depende del procedimiento utilizado.
¿Cómo inspeccionar una cadena de amarre en zona de salpicadura?
La inspección comienza con la identificación de la línea y los eslabones objetivo, seguida de la preparación de superficie y la definición de las zonas que serán medidas. En la zona de salpicadura puede emplearse acceso por cuerdas cuando la configuración de la instalación lo permite.
Con metrología óptica, la adquisición se realiza sin apoyar una herramienta sobre cada punto de medida. La geometría se captura desde posiciones controladas y las dimensiones se extraen posteriormente de la reconstrucción 3D.
La validez de esas mediciones depende de que cobertura, calibración, trazabilidad e incertidumbre cumplan los criterios establecidos para el procedimiento de inspección.
| Aspecto | Calibre mecánico | Metrología 3D óptica |
|---|---|---|
| Tipo de medición | Contacto y puntos discretos | Superficie reconstruida en 3D |
| Acceso | La herramienta debe alcanzar el punto | Captura óptica desde posiciones definidas |
| Repetibilidad | Exige reproducir punto, plano y orientación | El modelo permite revisar nuevamente la geometría |
| Registro | Valor dimensional puntual | Geometría, imagen y dimensión asociadas |
| Principal limitación | Cobertura espacial y ejecución | Calibración, visibilidad, cobertura y validación |
La comparación no implica reemplazar automáticamente el calibre. En inspección de cadenas de amarre, cualquier alternativa necesita demostrar que su incertidumbre, repetibilidad y procedimiento son adecuados para la decisión de integridad que se pretende tomar.
Fotogrametría 3D para medir cadenas sin contacto
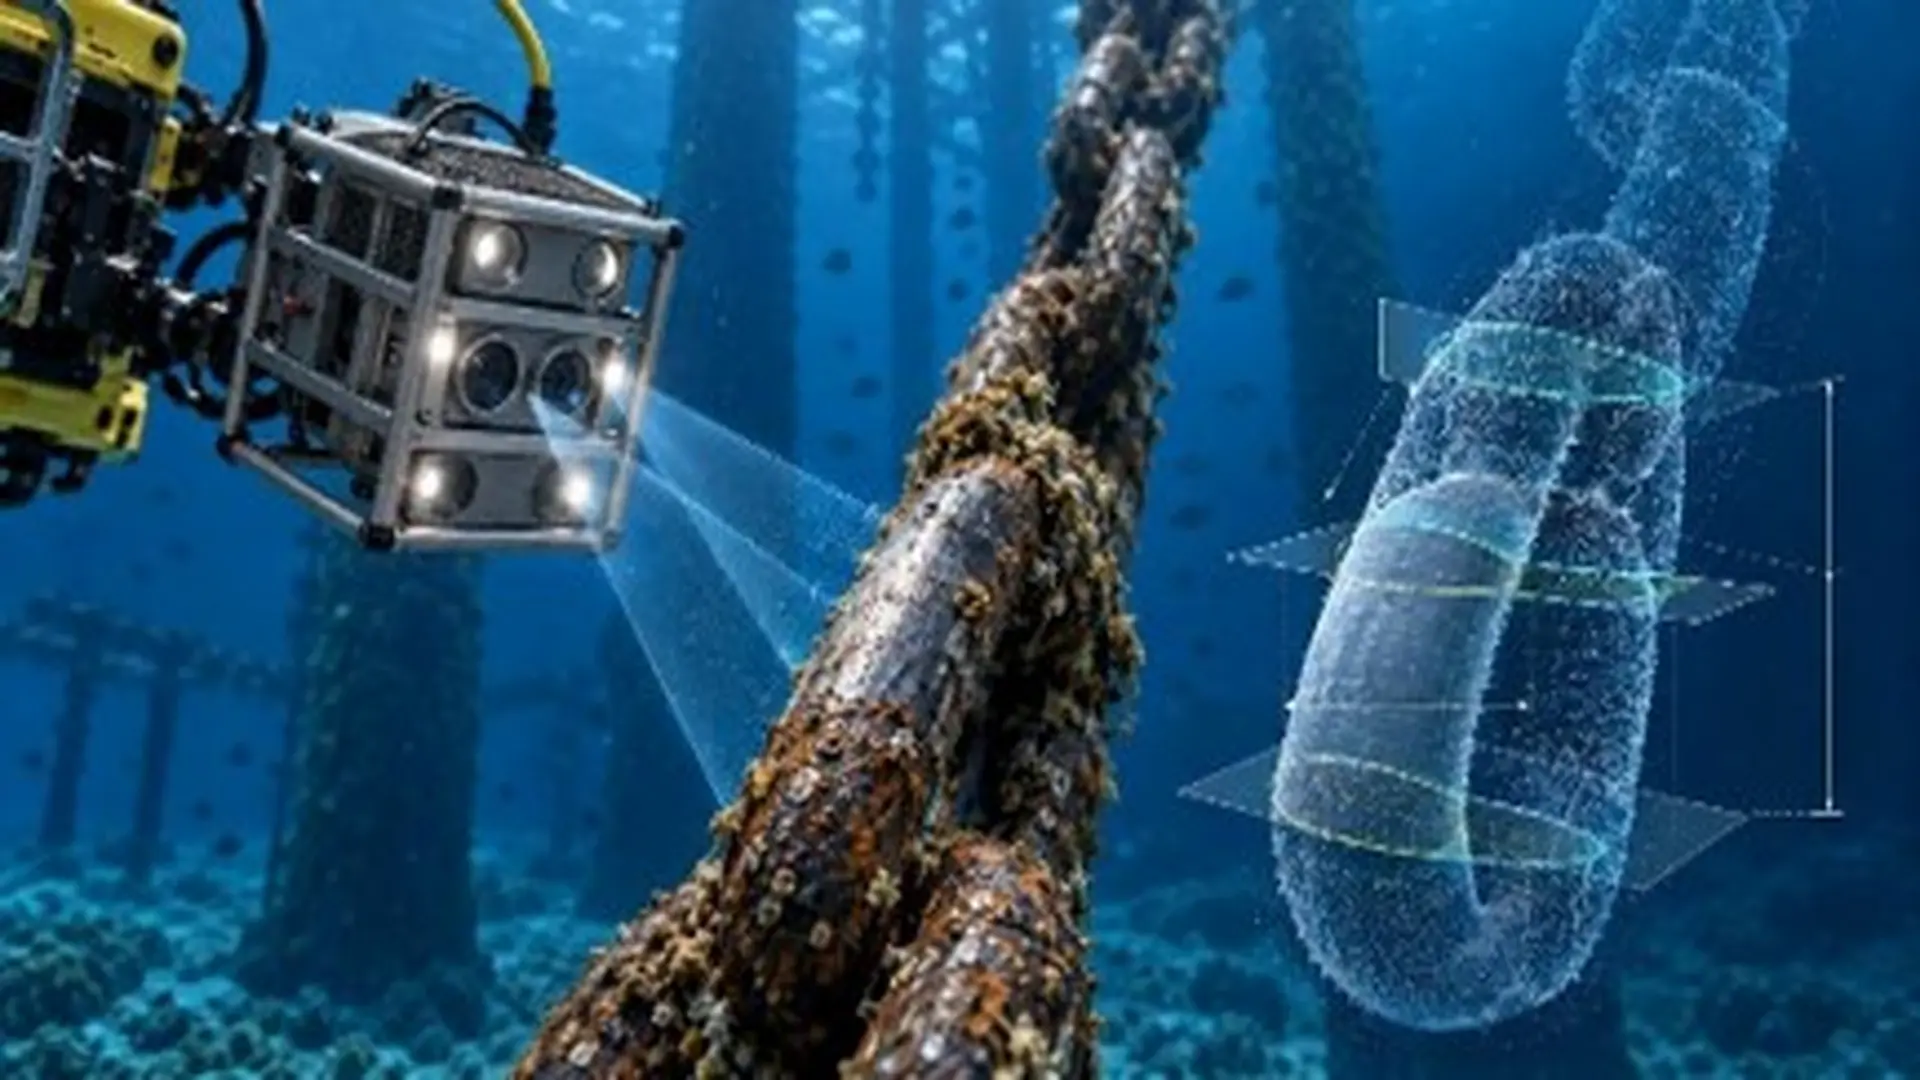
La fotogrametría 3D estereoscópica utiliza dos cámaras calibradas con una relación geométrica conocida. Cuando un mismo punto de la superficie aparece en ambas imágenes, su diferencia de posición permite triangular coordenadas y reconstruir la superficie tridimensional.
Una adquisición sistemática desde distintos ángulos genera un modelo 3D del eslabón. Sobre esa reconstrucción pueden definirse ejes, crear secciones en posiciones preestablecidas y extraer dimensiones sobre los mismos planos previstos en el procedimiento de inspección.
A diferencia de una fotografía convencional, la reconstrucción contiene información métrica que puede revisarse posteriormente, permitiendo obtener distintas dimensiones sobre el modelo sin tener que posicionar físicamente un calibre en cada punto de medida.
Al tratarse de una medición sin contacto, la adquisición óptica puede reducir la manipulación mecánica punto por punto del eslabón durante la campaña. No elimina las necesidades de acceso, limpieza ni posicionamiento del sistema, pero disminuye la dependencia de colocar y reorientar repetidamente una herramienta de contacto sobre la cadena.
En inspección submarina, la calibración requiere controles adicionales porque el sistema óptico trabaja a través del agua y de los puertos ópticos del sistema. Distancia de trabajo, iluminación, turbidez, enfoque y estabilidad influyen sobre la calidad de la reconstrucción.
La fotogrametría 3D no elimina la preparación de superficie cuando el crecimiento marino, incrustaciones o productos de corrosión ocultan la geometría metálica. Una reconstrucción de alta resolución solo puede medir con fiabilidad la superficie que queda adecuadamente expuesta.
Qué debe validarse antes de aceptar una medición 3D
La precisión nominal de una cámara no define por sí sola la calidad de una campaña de metrología 3D. El procedimiento completo debe demostrar desempeño sobre la geometría, distancia y ambiente de trabajo reales.
La validación debería cubrir calibración del sistema, incertidumbre del procedimiento, cobertura de las superficies medidas, identificación inequívoca de línea y eslabón, calidad de la reconstrucción, referencia dimensional trazable, conservación de datos originales y compatibilidad con los requisitos del operador y de la sociedad de clasificación aplicable.
La repetibilidad es especialmente importante. Una diferencia de 1 mm entre dos campañas solo puede interpretarse como desgaste cuando la incertidumbre combinada permite distinguir ese cambio. Si la variación permanece dentro de la incertidumbre del procedimiento, no debería interpretarse como pérdida real de materia.
Lantern Eye™: metrología 3D en zona de salpicadura y ambiente submarino
Abyss Solutions desarrolló Lantern Eye™, su sistema de metrología visual 3D basado en imágenes estereoscópicas para generar reconstrucciones tridimensionales y realizar mediciones sin contacto sobre activos offshore.
La documentación de la compañía distingue configuraciones según el ambiente de inspección. Lantern Eye™ Air (LEA) está adaptado a inspecciones en aire y zona de salpicadura y puede ser desplegado mediante acceso por cuerdas. Para ambiente submarino, Lantern Eye™ S (LES) puede integrarse con ROV para capturar imágenes estereoscópicas de los componentes inspeccionados.
El siguiente video muestra la aplicación submarina de Lantern Eye™ integrada con ROV para captura óptica y generación de modelos 3D.

La página vigente de Lantern Eye indica que la tecnología cuenta con aprobación de ABS. Para inspección submarina de cadenas de amarre, Abyss documenta específicamente Lantern Eye™ S como una solución con certificación de clase ABS.
En el caso específico de Lantern Eye™ Air, Abyss publicó una campaña de inspección en zona de salpicadura sobre los eslabones A-E de las líneas de amarre 1, 2, 4 y 5. El procedimiento incluyó mediciones de diámetro de barra, longitud inter-grip y dimensiones en distintos planos y posiciones del eslabón.
Las mediciones 3D de diámetro de barra estuvieron dentro de 1,7 % de las obtenidas con calibre a 2σ (95 % de confianza), mientras que para la longitud inter-grip la diferencia acumulada fue de 0,9 %. El procedimiento de validación situó la incertidumbre esperada de las mediciones 3D alrededor de 1 %.
Estos valores corresponden a una campaña específica y no deben extrapolarse automáticamente a otros diámetros, geometrías, condiciones del agua o configuraciones de adquisición. Su utilidad está en demostrar una metodología capaz de conservar la geometría asociada a cada medición y mejorar la comparación entre campañas.
Cuando una campaña requiera mejorar la repetibilidad dimensional, reducir la dependencia de mediciones por contacto o comparar el mismo eslabón entre inspecciones, el alcance puede definirse con Abyss Solutions según las zonas a medir, precisión requerida, condiciones de acceso y entregables de integridad.
Del modelo 3D a una decisión de integridad
La geometría 3D adquiere valor de ingeniería cuando se relaciona con la pérdida de sección, la localización del daño y el historial del componente. Esa información puede complementar análisis de fatiga, evaluaciones mecánicas y decisiones de extensión de vida, siempre que el procedimiento conserve la trazabilidad metrológica necesaria.
DNV documenta el uso de escaneo láser 3D de cadenas recuperadas para establecer la geometría exacta de las muestras y extraer dimensiones dentro de evaluaciones de extensión de vida, junto con ensayos de fatiga, carga de rotura, propiedades mecánicas y examen de corrosión y desgaste.
Conclusiones
La decisión sobre la condición de una cadena depende de demostrar que el cambio dimensional observado supera la incertidumbre del método y corresponde realmente a pérdida de material, deformación o variación geométrica. En este proceso, la inspección de cadenas de amarre debe conservar referencia espacial, trazabilidad, calibración y criterios de comparación entre campañas.
La metrología 3D aporta valor cuando cada dimensión permanece vinculada a la geometría real del eslabón y puede contrastarse posteriormente. Esa base dimensional permite definir seguimiento, END complementarios, evaluación mecánica o intervención cuando la variación medida supera la incertidumbre del procedimiento.
Preguntas frecuentes (FAQs)
¿Cómo puede la metrología 3D reducir la manipulación durante una campaña?
La adquisición óptica obtiene dimensiones sobre una reconstrucción 3D sin colocar un calibre sobre cada punto de medida. Esto reduce la manipulación mecánica repetitiva, aunque siguen siendo necesarios el acceso, la preparación de superficie y el posicionamiento adecuado del sistema.
¿Cómo medir el desgaste sin depender exclusivamente del calibre?
La fotogrametría 3D permite reconstruir la superficie del eslabón y obtener diámetros, longitudes y cambios geométricos sobre un modelo métrico. El calibre puede mantenerse como método de referencia o verificación cuando el procedimiento lo requiera.
¿Cómo obtener medidas repetibles entre campañas?
Deben conservarse la identificación de línea y eslabón, orientación, zonas de medida, calibración, procedimiento e incertidumbre. Un modelo 3D permite además volver a localizar posteriormente la geometría utilizada para cada dimensión.
¿Cómo comparar una inspección con la siguiente?
La comparación requiere una referencia dimensional inicial y datos trazables de campañas sucesivas. Una variación solo debe interpretarse como desgaste cuando supera la incertidumbre del método y corresponde a la misma zona del componente.
Referencias
- ISO 19901-7:2026. Specific requirements for offshore structures — Part 7: Stationkeeping systems for floating offshore structures and mobile offshore units.
- API RP 2MIM. Mooring Integrity Management.
- Abyss Solutions. Lantern Eye y caso de inspección de cadenas de amarre mediante sistema estereoscópico.
- DNV. Documentación técnica sobre evaluación de extensión de vida de cadenas recuperadas mediante geometría 3D, ensayos mecánicos y de fatiga.